

Hej, %username%.
Hvis du lige nu har spørgsmålet: „Hey, hvad betyder del 2 - hvor er den første?!“ - så gå hurtigt .
Men for dem, der allerede kender den første del - lad os komme direkte til sagen.
Ja, og jeg ved, at for mange er fredagen først lige begyndt - så der er jo en grund til at forberede sig til aftenen.
Lad os komme i gang.
I starten vil jeg alligevel tale om den vanskelige vej, øl har haft i Island.
Prohibitionen i Island kom faktisk før end i USA - i 1915. Men situationen varede ikke længe, for som en reaktion kom der strenge, som man nu siger, modsanktioner: Spanien, der havde mistet det islandske marked for vin, stoppede med at købe fisk fra Island. Det kunne kun holde i seks år, og fra 1921 blev vin fjernet fra listen over forbudte produkter i Island. Øl derimod, kunne man ikke drikke.
Yderligere 14 år gik der, før de stædige islændinge fik retten til at drikke stærkere spiritus tilbage: i 1935 kunne man drikke vin, rom, whisky og alt muligt andet, men øl måtte ikke være stærkere end 2,25%. Dengang mente de, at normalt øl bidrog til moralsk forfald, fordi det var lettere tilgængeligt end stærkere alkohol (selvfølgelig, ikke?).
Islændingene fandt en helt enkel og åbenlys løsning, som gjorde dem endnu mere sympatiske for mig, end efter EM 2016: folk blandede simpelthen det tilladte øl med det tilladte stærke spiritus. Selvfølgelig går regeringen altid imødekommende til deres borgere, og netop derfor fik en overbevist abstinens- og mavesårspatient, menneskerettighedsministeren (hvilken ironi!) forbud mod denne enkle metode i 1985.
Brugen af øl i Island blev endelig tilladt den 1. marts 1989, 74 år efter forbuddet. Og det er klart, at siden da er 1. marts i Island - Øldagen: barerne holder åbent hele natten, og lokalbefolkningen mindes, hvordan de i tre kvarte århundrede ventede på at få deres yndlingsdrik tilbage. Du kan i øvrigt også tilføje denne dato til din kalender, når det med rette er tid til at nyde en øl.
I den næste del tænker jeg, at jeg vil skrive noget interessant om Guinness...
Men lad os vende tilbage til det, vi stoppede ved, nemlig ingredienserne i øl.
Malt.
Malt er den næst vigtigste komponent i øl efter vand. Og ikke kun i øl – malt danner grundlag for produktion af mange fermenterede drikkevarer – herunder kvass, kulag, maksymy, samt whisky. Det er netop malten, der fungerer som næring for gæren og derfor bestemmer både alkoholstyrken og nogle smagskvaliteter. Honning, korn, kiks, nøddeagtig, chokolade, kaffe, karamel, brød – alle disse smags nuancer opstår ikke takket være kemien (heldigvis eller desværre) – men på grund af malten. Desuden ville ingen ansvarlig brygger tilsætte noget overflødigt, som kan opnås på den måde. Senere vil du se, at det ikke kun handler om de smagsnuancer, der kan opnås fra malten.
Malt er en let spiret kornsort: byg, rug, hvede eller havre. Bygmalt bruges altid altid, hvis du drikker hvedeøl, så ved: hvedemalt i det er kun en tilsætning til bygmalt. På samme måde er havremalt en tilsætning til bygmalt og bruges sjældnere end hvedemalt, men anvendes i produktionen af nogle stouts.
Malt findes i to typer: basis - give vørten meget sukker til videre gæring, men påvirker ikke smagen for meget, og special - som er fattig på fermenterbart sukker, men giver øllen en udtalt smag. En betydelig del af de populære øltyper produceres ved hjælp af flere basismalter.
Det korn, der er beregnet til ølbrygning, kræver forbehandling, som omfatter omdannelse til brygmalt. Processen inkluderer spiring af kornene, tørring og rensning af udvæksterne. Behandlingen af malten kan foregå enten på bryggeriet eller på en særskilt virksomhed (malteri).
Processen for at få malt opdeles i iblødsætning og spiring af frøene. Under spiring sker der kemiske ændringer, og der dannes nye kemiske stoffer. De forskellige enzymer, som er meget talrige i spirende malt, spiller en hovedrolle her. Nogle vil vi nu gå nærmere ind på. Gør dig klar, %username%, nu bliver det en belastning for hjernen.
Så vi har det klarede groede malt. Lad os begynde med mæskning - det er tilberedningen af urten fra malten. Malten knuses, blandes med varmt vand, og mæsken (blandingen af knust kornprodukt) opvarmes gradvist. Den gradvise temperaturstigning er nødvendig, fordi enzymerne i malten reagerer forskelligt ved forskellige temperaturer. Temperaturpauserne påvirker, hvilken smag, styrke, skumfylden og tæthed øllen vil have i sidste ende. Og ved de forskellige stadier aktiveres forskellige enzymer.
Det hydrolytiske nedbrydning af stivelse (amylolyse) under mæskningen katalyseres af amylaserne i malten. Udover dem indeholder malten flere enzymer fra grupperne amyglykosidaser og.Transferaser, som angriber nogle nedbrydningsprodukter af stivelse, men deres kvantitative forhold er kun af sekundær betydning under mæskningen.
Under mæskningen er det naturlige substrat stivelsen, der findes i malten. Ligesom enhver naturlig stivelse er det ikke et enkelt kemisk stof, men en blanding, der alt afhængig af oprindelsen indeholder mellem 20 og 25 % amylase og 75-80 % amylopektin.
Amylasemolekylet danner lange, uforgrenede, spiralformede kæder af α-glukosemolekyler, der er gensidigt forbundet med glykosidbindinger i position α-1,4. Antallet af glukosemolekyler varierer mellem 60 og 600. Amylase er opløselig i vand og hydrolyseres fuldstændigt til maltose ved påvirkning af β-amylasen i malten.
Amylopektinmolekylet består af korte forgrenede kæder. Ved siden af bindinger i position α-1,4, optræder der også bindinger α-1,6 på de forgrenede steder. Antallet af glukose-enheder i molekylet er omkring 3000 — amylopektin er betydeligt større end amylase. Amylopektin er uopløseligt i vand uden opvarmning, men danner en paste ved opvarmning.
Malten indeholder to amylaser. Den ene katalyserer en reaktion, hvor stivelse hurtigt nedbrydes til dextreiner, men der dannes relativt lidt maltose — denne amylase kaldes dextrinerende eller α-amylase (α-1,4-glukan-4-glukanhydrase). Under indflydelse af den anden amylase dannes der en stor mængde maltose — dette er den sakarificerende amylase eller β-amylase (β-1,4-glukanmaltoglucosidase).
Dextrinerende α-amylase er en typisk komponent i malt. α-Amylase aktiveres under maltetion. Den katalyserer nedbrydningen af α-1,4 glycosidbindinger mellem molekylerne af begge stivelseskategorier, dvs. amylose og amylopektin, idet den ujævnt bryder de afsluttende bindinger. Der sker en flydelse og dextrinering, som viser sig i en hurtig reduktion af viskositeten i opløsningen (fortynding af mash). I naturlige miljøer, dvs. i maltudtræk og mash, har α-amylase et optimalt temperaturinterval på 70°C og inaktiveres ved 80°C. Det optimale pH-område ligger mellem 5 og 6 med et klart maksimum på pH-kurven. α-Amylase er meget følsom over for øget surhedsgrad (den er syrestabil): den inaktiveres ved oxidation ved pH 3 ved 0°C eller ved pH 4,2-4,3 ved 20°C.
Saccharificerende β-amylase findes i byg, og dens volumen stiger kraftigt under maltetion (kejsning). β-Amylase har en høj evne til at katalysere nedbrydningen af stivelse til maltose. Den fortyndes ikke for uopløselig, naturlig stivelse eller endda stivelseskleister. Fra de uforgrenede kæder af amylase klipper β-amylase sekundære α-1,4 glycosidbindinger fra de ikke-reducérende (ikke-aldehyd) ender af kæderne. Maltose klippes gradvist fra de enkelte kæder én molekyle ad gangen. Nedbrydningen af amylopektin sker også, men enzymet angriber den forgrenede molekyle af amylopektin samtidig i flere rumlige kæder, nemlig på forgreningerne, hvor α-1,6 bindingerne findes, hvorefter nedbrydningen stopper. Det optimale temperaturinterval for β-amylase i maltudtræk og mash ligger mellem 60-65°C; den inaktiveres ved 75°C. Det optimale pH-område er 4,5-5, ifølge andre data 4,65 ved 40-50°C med et blødt maksimum på pH-kurven.
Amylaser kaldes ofte diastase, disse enzymer findes i malt af almindelige typer samt i særligt diastatisk malt. Det er en naturlig blanding af α- og β-amylase, hvor β-amylase kvantitativt dominerer over α-amylase. Når begge amylaser virker samtidig, er hydrolysen af stivelse meget dybere end ved hver enkelt amylases isolerede virkning, og der opnås 75-80% maltose.
Forskellen i den optimale temperatur for α- og β-amylase bruges i praksis til at regulere interaktionen mellem de to enzymer ved at opretholde en passende temperatur, der fremmer det ene enzyms aktivitet på bekostning af det andet.
Udover nedbrydningen af stivelse er nedbrydningen af proteiner også ekstremt vigtig. Denne proces – proteolyse – katalyseres under mæskning af enzymer fra gruppen af peptidaser eller proteaser (peptid-hydrolaser), der hydrolyserer peptidbindinger -CO-NH-. De opdeles i endopeptidaser, eller proteinase (peptid peptidogydrolaser) og eksoproteinaser eller peptidaser (dipeptid hydrolyser). I mæskningen er substraterne rester af proteinmateriale fra byg, dvs. leukosiner, edestiner, gorideiner og gluteniner, delvist ændret ved mæsken (f.eks. koaguleret ved tørring) og produkterne af deres nedbrydning, dvs. albumoser, peptoner og polypeptider.
Byg og malt indeholder et enzym fra gruppen af endopeptidaser (proteaser) og mindst to eksoproteinaser (peptidaser). Deres hydrolytiske aktivitet komplementerer hinanden. Med hensyn til deres egenskaber tilhører byg- og maltenzymerne typen papain, der er meget udbredt i planter. Deres optimale temperatur ligger mellem 50-60 °C, og den optimale pH ligger mellem 4,6 og 4,9 afhængigt af substratet. Proteasen er relativt stabil ved høje temperaturer og adskiller sig herved fra peptidaser. Den er mest stabil i det isoelektriske område, dvs. ved pH mellem 4,4 og 4,6. Enzymaktiviteten i vandig fase falder allerede efter 1 time ved 30 °C; ved 70 °C nedbrydes det helt efter 1 time.
Hydrolysen, katalyseret af maltenzymet, foregår gradvist. Der blev udskilt flere mellemliggende produkter mellem proteiner og polypeptider, hvoraf de vigtigste er peptidfragmenter – peptoner, også kendt som proteoser, albumoser osv. Dette er høje produkter af kolloidal karakter, som har typiske egenskaber ved proteiner. Ved kogning koagulerer peptoner ikke. Løsninger har en aktiv overflade, de er viskøse, og ved omrystning danner de nemt skum – dette er ekstremt vigtigt i brygning!
Den sidste grad af proteinspaltning, katalyseret af maltoproteinase, repræsenteres af polypeptider. De er kun delvist højmolekylære stoffer med kolloide egenskaber. Normalt danner polypeptider molekylære opløsninger, der let diffunderer. Som regel reagerer de ikke som proteiner og udfældes ikke af tannin. Polypeptider er substrater for peptidaser, som supplerer virkningen af proteinaser.
Komplekset af peptidaser findes i malten som to enzymer, men der kan også være andre. Peptidaser katalyserer spaltningen af terminale aminosyrereststoffer fra peptider, hvor dipetider dannes først og endelig aminosyrer. Peptidaser karakteriseres ved substratspecifikitet. Blandt dem findes også dipeptidaser, der hydrolyserer kun dipeptider, og polypeptidaser, der hydrolyserer højere peptider, som indeholder mindst tre aminosyrer i molekylet. I gruppen af peptidaser skelnes der mellem aminopolypeptidaser, hvis aktivitet kræver tilstedeværelsen af en fri aminogruppe, og carboksypeptidaser, som kræver tilstedeværelsen af en fri carboxylgruppe. Alle malte peptidaser har en optimal pH i den svagt alkaliske fase mellem pH 7 og 8 og en optimal temperatur omkring 40°C. Ved pH 6, hvor proteolysen finder sted i spirede byg, er aktiviteten af peptidaser udtalt, mens de inaktiveres ved pH 4,5-5,0 (proteinaseoptimum). I vandige opløsninger falder aktiviteten af peptidaser allerede ved 50°C, og ved 60°C inaktiveres peptidaser hurtigt.
Når det gælder maltekstraktering, tillægges en stor betydning til enzymerne, der katalyserer hydrolysen af komplekse estere af fosforsyre såvel som fosfolipider i cellemembranerne. Frigivelsen af fosforsyre er teknisk meget vigtig på grund af dens direkte indflydelse på surhedsgraden og buffersystemet i brygningsprodukter og øl, mens de fedtsyrer, der dannes fra fosfolipider, danner komplekse estere under gæringen, hvilket medfører forskellige aromaer. Den naturlige substrat for maltekstraser er de komplekse estere af fosforsyre, hvor fytin er den dominerende forbindelse i malten. Dette er en blanding af calcium- og magnesiumsalte af fytinsyre, som er en hexafosforisk kompleks ester af inositol. I fosfatider er fosfor bundet som kompleks ester med glycerin, mens nukleotider indeholder den fosforsyrede ester af ribose, bundet til et pyrimidin eller purin base.
Den vigtigste maltekstrase er fitase (mesoinositolhexafosfatphosphohydrolase). Den er meget aktiv. Fitase frigør gradvist fosforsyre fra fytin. Dette fører til dannelsen af forskellige fosforiske komplekse estere af inositol, som i sidste ende giver inositol og uorganisk fosfat. Ud over fitase er også sukkerfosforilase, nukleotidpyrophosphatase, glycerofosfatase og pyrophosphatase blevet beskrevet. Den optimale pH for maltekstraser ligger inden for et relativt snævert interval — fra 5 til 5,5. De reagerer forskelligt på høje temperaturer. Det optimale temperaturinterval på 40-50 °C er meget tæt på temperaturintervallet for peptidaser (proteaser).
Processen for enzymdannelse påvirkes kraftigt af ilt — når der er mangel på ilt, spirer kornet simpelthen ikke, og lys — det nedbryder nogle enzymer, især diastase, hvilket kræver, at lokalerne til maltaffald — malterier — designes med begrænset lysadgang.
Indtil det 19. århundrede blev det antaget, at kun malt, hvor spiringen ikke foregik før fremkomsten af bladet, var nyttig. I det 19. århundrede blev det bevist, at malt, hvor bladet nåede en relativt stor størrelse (lang malt, tysk Langmalz), indeholder betydeligt større mængder diastase, såfremt malteprocessen blev udført ved så lav en temperatur som muligt.
Udover alt andet anvendes malt også til at fremstille det såkaldte malt-ekstrakt. Malt-ekstrakt er en kondenseret eller dehydreret urt, brygget af knuste korn af byg, rug, majs, hvede og andre kornsorter. Urtens væske koges allerede nænsomt i vakuum ved temperaturer fra 45 til 60 °C, indtil den har en sirupagtig konsistens, den klargøres, og bindende forbindelser fjernes ved separation og centrifugering. I ølbrygning anvendes malt-ekstrakt sjældent, da det ikke giver mulighed for at eksperimentere med smags- og farvevariationer.
Og variationer opnås meget nemt. Afhængig af tørreprocessens niveau kan der fremstilles malte af forskellige typer — lys, mørk, sort. For at producere mørke og især karamelkvaliteter ristes malten. Jo mere malten ristes, jo mere sukker karameliseres i den. Den karamelagtige smag i øllet gives af malt, som faktisk har rigtig karamel indeni: efter dampbehandling og tørring bliver stivelsen i malten til en karameliseret fast masse. Det er netop denne, der vil give øllet karakteristiske noter — og på samme måde kan man tilføre en "brændt smag" ved hjælp af nærmest forbrændt malt. Tyskerne har også "røget øl" — rauchbier, hvor den bruges grøn malt, der er røget over åben ild: varmen og røg fra brændstof tørre og røge det spirede korn samtidig. Desuden afhænger smagen og aromaen af det kommende øl direkte af, hvilket brændstof der anvendes til røgning af malten. I bryggeriet "Schlenkerla" (som for øvrigt har eksisteret i over 600 år) anvender man modnet bøgetræ, hvilket giver denne type et specifikt røget profil — godt forståeligt med disse bayerske bryggere: der skal findes originale alternativer inden for de strenge rammer af tysk lov om øllets renhed, men vi vil tale om disse og andre "rammer" efter vi har diskuteret alle ingredienserne i øl.
Det skal også siges, at det er umuligt at brygge øl kun af mørke sorter: ved ristning går enzymerne tabt, som er nødvendige for at omdanne malten til sukker. Derfor vil enhver, selv den mørkeste røgøl indeholde lys malt også.
Alt i alt, ved brug af forskellige maltvarianter i øl, kommer der til processen med gæring allerede et helt udvalg af forskellige stoffer, hvoraf de vigtigste er:
- Sukker (sukrose, glukose, maltose)
- Aminosyrer og peptoner
- Fede syrer
- Fosforsyre (Always Coca-Cola! Hjælp mig, hjælp mig!)
- Produkter fra ufuldstændig forbrænding ved tørring af alt det ovennævnte rige indhold med komplekse sammensætninger
Med sukkerne er alt klart - det er den fremtidige mad til gær, samt den søde smag af øllen (det var netop den, der tidligere blev afbalanceret med urter og senere med humle, hvilket tilføjede bitterhed), og det er også forståeligt med produkterne fra ufuldstændig forbrænding - det er en mørkere farve, røget og karamelagtig smag og duft. Om vigtigheden af peptoner og skum har jeg nævnt - men jeg bliver ved med at gentage det. Vi vil vende tilbage til de fede syrer, når vi taler om gær og fremkomsten af frugtagtige aromaer.
For øvrigt, når jeg taler om peptoner, proteiner og døde celler - kom jeg til at tænke på en historie, jeg læste på en af de tematiske sociale medier. Den er spoileret af nogle grunde.
Børn, kvinder og sarte sjæle bør ikke se!For næsten 10 år siden frigav et interessant skotsk bryggeri, BrewDog, en utrolig stærk øl - hele 55%, som i lang tid var den stærkeste øl i verden. En meget lille del af partiet af denne drik blev pakket i pels (netop pels, ikke et andet ord), og flasken med denne øl, kaldet The End of History («Historien Slut»), med en emballage der brugte udstoppede små pattedyr (det siges, at kadaverne blot blev fundet på vejene), kostede omkring $750.
Her slutter vi om malten, kun nævnt at indenlandsk malt er ganske udmærket - og derfor bruges aktivt sammen med importeret.
Gær.
En anden helt nødvendig komponent i øl er netop gæren. Jamen, hvad skulle vi gøre uden dem, ikke sandt?
Øl-gær er mikroorganismer, der udfører gæring. Gæring (engelsk: fermentation) er en biokemisk proces baseret på redox-omdannelser af organiske forbindelser under anaerobe forhold, det vil sige uden adgang til ilt. Ved gæring oxidiseres substratet – i vores tilfælde sukker – ikke fuldstændigt, hvilket gør gæring energimæssigt ineffektiv. Ved forskellige typer gæring giver nedbrydning af en glukosemolekyle mellem 0,3 og 3,5 molekyler ATP (adenosintrifosfat), mens aerobe (dvs. med iltforbrug) respiration med fuld oxidation af substratet resulterer i 38 ATP-molekyler. På grund af den lave energipotentiale er gæringsmikroorganismerne tvunget til at bearbejde enorme mængder substrat. Og det er selvfølgelig til vores fordel!
Udover alkoholgæring, hvor mono- og disaccharider omdannes til ethanol og kuldioxid, findes der også melkesyre-gæring (hvor resultatet er mælkesyre), propionsyre-gæring (resultatet er mælkesyre og eddikesyre), myresyre-gæring (myresyre med varianter), smørsyre-gæring (smørsyre og eddikesyre) og homoacetat-gæring (kun eddikesyre). Det skal siges, at det næppe er en øl-entusiast, der ønsker, at der udover den ortodokse alkoholgæring sker noget andet – jeg tror ikke, at nogen ville have lyst til at drikke en sur drik, der lugter af harsk olie eller rådnende ost. Derfor kontrolleres mængden af "fremmed gæring" på alle måder, blandt andet ved at sikre renheden af gæren.
Gæring af gær er en enorm industri: der arbejdes i laboratorier – uafhængige eller tilknyttede bryggerier – på at udvikle stammer af ølgær med forskellige egenskaber. Gæropskrifter er ofte en hemmelighed, som bryggerne tager sig af med stor omhu. Der siges, at der eksisterede en tradition blandt folk i Nordeuropa om at videregive en særlig brygge-stav fra generation til generation. Uden at røre i bryggen med denne stav kunne man ikke lave øl, så staven blev anset for næsten magisk og blev opbevaret med særlig omhu. Selvfølgelig vidste man dengang ikke noget om gæren og forstod ikke stavens ægte rolle, men man indså allerede dengang værdien af dette mysterium.
Men der er altid undtagelser til enhver regel. For eksempel:
- I Belgien brygger de lambik — en øl, der begynder at gære af sig selv, takket være mikroorganismer, der kommer ind i mosten fra luften. Det siges, at ægte lambik kun kan produceres i bestemte regioner i Belgien, og det er klart, at gæringen der er så blandet og kompleks, at selv djævlen ville have svært ved det. For at være ærlig: lambik er noget for de smagfulde, og det er bestemt ikke for dem, der mener, at øl ikke skal smage surt.
- Det amerikanske bryggeri Rogue Ales har brygget en ale baseret på gær, som den hovedbryggeren omhyggeligt havde dyrket i sit eget skæg.
- Hans australske kollega fra bryggeriet 7 Cent gik endnu længere og dyrkede vilde gær i sin egen navle og udgav derefter øl baseret på den.
- Det polske bryggeri The Order of Yoni bryggede for flere år siden øl lavet af kvinder. Nå, ikke af kvinder… men af gær fra kvinder. Ingen kvinder blev skadet… Nå, du forstod hvad jeg mente...
Ølgær i gæringsprocessen spiser ikke kun sukker og producerer de nødvendige stoffer, men udfører også en række andre kemiske processer. Især finder der esterificeringsprocesser sted — dannelse af komplekse estere: nå ja, der er alkohol og fedtsyrer (kan du huske om malten?) — også, der kan laves mange interessante ting af dem! Det kan være grønne æbler (noget man finder hos nogle amerikanske lagers), og banan (typisk for tysk hvedeøl), samt pære og smør. Dette minder mig om skolen og forskellige estere, der duftede så godt, at man bare blev sulten. Men ikke alle. Om drikken får en frugtagtig aroma eller en subtil blanding af fusel og opløsningsmiddel, afhænger af koncentrationen af komplekse estere, som igen afhænger af forskellige faktorer: temperaturen under gæringen, ekstraktiviteten af mosten, gærcellen og mængden af ilt, der kom ind i mosten. Det vil vi tale om, når vi kommer til at gennemgå brygningsteknologi.
Og smagen, for øvrigt, påvirkes også af gæren — det vil vi huske, når vi taler om humle.
Og nu, da vi har lært om gæren, kan jeg fortælle om den eneste rigtige måde at dele øl på. Og nej, %username%, det er ikke "lys" og "mørk", for der findes hverken lys eller mørk, ligesom der ikke findes 100% blonde og 100% brunetter. Det er — opdelingen mellem ale og lager.
Strengt taget er der to typer gæringsleg i ølbrygning: overgær (gæren stiger til toppen af mosten) – dette giver ale, og undergær (gæren falder til bunden) – dette giver lager. Det er nemt at huske:
- Ale -> gæren fermenterer højt -> gæringstemperaturen er høj (cirka fra +15 til +24 °C) -> forbrugstemperaturen er høj (fra +7 til +16 °C).
- Lager -> gæren arbejder lavt -> gæringstemperaturen er lav (cirka fra +7 til +10 °C) -> forbrugstemperaturen er lav (fra +1 til +7 °C).
Ale er den ældste øltype, som de første bryggere har brygget for hundreder af år siden. I dag har de fleste ales: højere densitet, mere kompleks smag, ofte frugtagtig aroma og stort set en mere mørk farve (sammenlignet med lagers). En vigtig fordel ved ales er den relativt enkle og billige produktion, som ikke kræver ekstra køleudstyr som i tilfælde af lagers, og derfor kan alle mikrobryggerier tilbyde en af de forskellige ales.
Lager dukkede op senere: det blev først nogenlunde fornuftigt at producere fra det 15. århundrede, og først i anden halvdel af det 19. århundrede begyndte produktionen for alvor at tage fart. Moderne lagers har en mere forståelig og ofte mere humlet smag og aroma, samt typisk en lys farve (selvom der findes mørke lagers) og en lavere alkoholprocent. Den principielle forskel fra ales er: i sidste fase af produktionen hældes lageret i specielle beholdere og modnes der i flere uger eller endda måneder ved temperaturer tæt på nul – denne proces kaldes lagerisering. Lager sorter har længere holdbarhed. På grund af letheden ved at opretholde stabil kvalitet og lang holdbarhed er lager den mest populære øltype i verden: næsten alle store bryggerier producerer lagers. Men da produktionen kræver en mere kompleks teknologi (husker vi lagerisering), samt tilstedeværelsen af særlige frostbestandige gær – derfor er tilstedeværelsen af originale (netop originale, ikke rebrandede) lagers i sortimentet af en mikrobryggeri et tegn på dens status og bryggernes erfaring.
Mange (inklusive mig) mener, at ales er det mere "korrekte" øl i forhold til lagers. Ales er mere komplekse med hensyn til aromaer og smag, de er ofte mere fyldige og mere varierede. Lagers er derimod lettere at forstå, de er ofte mere forfriskende og generelt mindre stærke. Lageren adskiller sig fra ale ved, at den ikke har den tydelige smag og aroma af gær, som er vigtige, og undertiden nødvendige, for ales.
Nå, så er vi kommet til bunds i det. Rigtigt? Nej, forkert - der er varianter, hvor øl er en hybrid mellem lager og ale. For eksempel er tyske Kölsch en øl af overgæring (altså ale), der modnes ved lave temperaturer (som lager). Som et resultat af denne hybrid produktionsmetode har drikken karakteristika fra begge øltyper: klarhed, lethed og friskhed går hånd i hånd med knapt mærkbare frugtnoter i smagen og en kortvarig, men behagelig sødme. Og så en smule humle til sidst.
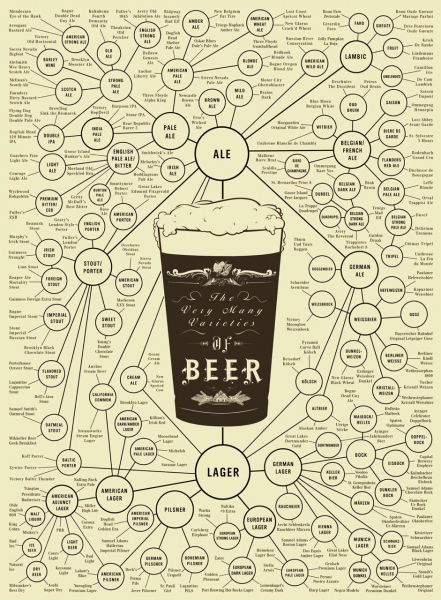
Og generelt, hvis du, %username%, pludselig har følt, at du er ved at forstå klassifikationen af øl, så her til sidst:
Lad os opsummere om gær: i alt - jo længere gæren arbejder, jo mere kan smagen og karakteren af øllen ændre sig. Dette gælder især for ales, hvor koncentrationen af stoffer, der påvirker smag og aroma, er højere. Af denne grund indebærer nogle typer ales flaskegæring: øllen er allerede hældt på glasflasker og står på butikshylderne, men der foregår stadig en gæringsproces indeni. Hvis du køber et par flasker af denne øl og drikker dem på forskellige tidspunkter, kan du mærke en betydelig forskel. Samtidig fjerner pastorisering nogle smagsnuancer, da det udelukker tilstedeværelsen af levende gær i drikken. Faktisk er det netop derfor, at mange værdsætter ufiltreret øl: selv efter pastorisering kan rester af gærkulturen gøre drikken mere velsmagende. Den bundfald, der ses i bunden af en beholder med ufiltreret øl, er netop rester af gær.
Men alt dette kommer senere, og nu mangler vi kun at nævne et par valgfri ingredienser til øl.
Om dette - allerede i næste del.
Kilde: habr.com
