

Hola, %username%.
Si te surge la pregunta: «¡Hey, ¿qué significa la parte 2 — ¿y dónde está la primera?!» — ve urgentemente .
Bueno, para aquellos que ya están familiarizados con la primera parte — vayamos directamente al grano.
Sí, y sé que para muchos la viernes recién comienza — así que aquí hay una razón para prepararse para la noche.
Vamos.
Al principio, contaré sobre el difícil camino de la cerveza en Islandia.
La Ley Seca en Islandia llegó incluso antes que en Estados Unidos — en 1915. Sin embargo, la situación no se mantuvo por mucho tiempo, ya que como respuesta se tomaron duras contramedidas: España, al perder el mercado islandés de vino, dejó de comprar pescado a Islandia. Esto solo se pudo tolerar durante seis años, y desde 1921 el vino fue excluido de la lista de productos prohibidos en Islandia. La cerveza, sin embargo, no.
Otros 14 años fueron necesarios para que los resistentes islandeses recuperaran el derecho a consumir bebidas alcohólicas fuertes: en 1935 se podía beber vino, ron, whisky y todo lo demás, pero la cerveza no podía tener más de 2,25% de alcohol. En el gobierno del país en ese entonces pensaban que la cerveza normal fomentaba el desenfreno, porque era más accesible que las bebidas alcohólicas fuertes (bueno, claro que sí).
Los islandeses encontraron una solución completamente sencilla y obvia, lo que los hizo aún más simpáticos para mí que después de la Eurocopa 2016: la gente simplemente diluía la cerveza permitida con el licor fuerte permitido. Por supuesto, el gobierno siempre apoya a sus ciudadanos, y es precisamente por eso que en 1985 un decidido abstemio y ministro de Derechos Humanos (¡qué ironía!) logró prohibir este ingenioso método.
El consumo de cerveza en Islandia fue finalmente permitido el 1 de marzo de 1989, 74 años después de la prohibición. Y es evidente que desde entonces, el 1 de marzo en Islandia es el Día de la Cerveza: los bares están abiertos hasta la mañana, y los locales recuerdan cómo esperaron tres cuartos de siglo el regreso de su bebida favorita. Por cierto, también puedes añadir esta fecha a tu calendario, como un día justificado para tomarte una jarra de cerveza.
En la próxima parte, creo que escribiré algo interesante sobre Guinness…
Pero volvamos a lo que estábamos, es decir, a los ingredientes de la cerveza.
Malta.
La malta es el segundo componente principal de la cerveza después del agua. Y no solo de la cerveza: la malta es la base para la producción de muchas bebidas fermentadas, incluyendo kvass, kulag, makhsyma, así como whisky. La malta proporciona alimento para la levadura, lo que determina tanto la graduación alcohólica como algunas características del sabor. Sabor miel, grano, galleta, nuez, chocolate, café, caramelo, pan: todos estos sabores no aparecen gracias a la química (por fortuna o infortunio), sino a la malta. Además, ningún cervecero sensato agregaría algo extra que se pueda obtener de otra manera. Más adelante verás que no solo se trata de los sabores que se pueden obtener de la malta.
La malta es un grano ligeramente germinado: cebada, centeno, trigo o avena. Se utiliza malta de cebada siempre, si bebes cerveza de trigo, debes saber que la malta de trigo en ella es solo un complemento a la de cebada. De igual manera, la malta de avena es un complemento a la de cebada, se utiliza menos que la de trigo, pero se aplica en la producción de algunos stouts.
Existen dos tipos de malta: la base, que proporciona al mosto mucha azúcar para la fermentación posterior, pero no afecta demasiado al sabor, y la especial, que es pobre en azúcares fermentables, pero le da a la cerveza un sabor característico. Una parte significativa de las variedades masivas de cerveza se produce utilizando varias maltas base.
La materia prima de grano destinada a la elaboración de cerveza necesita un tratamiento previo, que consiste en transformarla en malta cervecera. El proceso incluye la germinación de los granos de cereal, el secado y la limpieza de los brotes. El procesamiento de la malta puede realizarse tanto en la cervecera como en una empresa separada (fábrica de malta).
El proceso de obtención de malta se divide en la remojo y la germinación de las semillas. Durante la germinación, se producen cambios químicos y se forman nuevas sustancias químicas. Y los diversos enzimas que están presentes en la malta en germinación juegan un papel clave en esto. Algunos los abordaremos ahora. Prepárate, %username%, esto va a ser un golpe a tu cerebro.
Así que tenemos malta germinada lista. Comenzamos con la maceración, que es la preparación del mosto a partir de la malta. La malta se muele, se mezcla con agua caliente y la mezcla (la mezcla de granos molidos) se calienta gradualmente. El aumento gradual de la temperatura es necesario porque los enzimas de la malta funcionan de manera diferente a distintas temperaturas. Las pausas térmicas influyen en el sabor, la graduación, la espuma y la densidad que tendrá la cerveza como resultado. Además, diferentes etapas activan diferentes enzimas.
La hidrólisis del almidón (amilólisis) durante la maceración es catalizada por las amilasas de la malta. Además, la malta contiene varios enzimas de los grupos amiloglucosidasas y transferasas, que atacan ciertos productos de la descomposición del almidón, pero en proporción cuantitativa son de menor importancia durante la maceración.
Durante la maceración, el sustrato natural es el almidón que contiene la malta. Al igual que cualquier almidón natural, no es una sola sustancia química, sino una mezcla que, dependiendo de su origen, contiene del 20 al 25% de amiloza y del 75 al 80% de amilopectina.
La molécula de amiloza forma largas cadenas no ramificadas en espiral, compuestas de moléculas de α-glucosa, unidas por enlaces glucosídicos en la posición α-1,4. El número de moléculas de glucosa varía de 60 a 600. La amiloza es soluble en agua y, bajo la acción de la β-amiloza de la malta, se hidroliza completamente a maltosa.
La molécula de amilopectina consiste en cadenas cortas ramificadas. Además de los enlaces en la posición α-1,4, en los puntos de ramificación también hay enlaces α-1,6. En la molécula hay alrededor de 3000 unidades de glucosa; la amilopectina es significativamente mayor que la amiloza. La amilopectina no es soluble en agua sin calefacción, pero forma un gel al calentarse.
La malta contiene dos amilasas. Una de ellas cataliza la reacción en la que el almidón se descompone rápidamente en dextrinas, aunque se forma relativamente poca maltosa; esta amilasa se llama dextrinificante o α-amilasa (α-1,4-glucano-4-glucanohidrolasa). Bajo la acción de la segunda amilasa se produce una gran cantidad de maltosa; esta amilasa es la que saca el azúcar o β-amilasa (β-1,4-glucano-maltogidrolasa).
La α-amilasa dextrinante es un componente típico del malte. La α-amilasa se activa durante la germinación del malte. Cataliza la ruptura de los enlaces glucosídicos α-1,4 entre las moléculas de ambos componentes del almidón, es decir, de la amiloza y la amilopectina, rompiendo de manera desigual solo los enlaces terminales. Esto provoca un licuado y dextrinización, lo que se manifiesta en una rápida disminución de la viscosidad de la solución (licuado del mosto). En entornos naturales, es decir, en extractos de malte y mostos, la α-amilasa tiene un óptimo de temperatura de 70 °C e inactiva a 80 °C. La zona óptima de pH está entre 5 y 6, con un claro máximo en la curva de pH. La α-amilasa es muy sensible a la alta acidez (es ácida-resistente): se inactiva por oxidación a pH 3 a 0 °C o a pH 4,2-4,3 a 20 °C.
La β-amilasa, que es responsable de la saccharificación, se encuentra en la cebada y su cantidad aumenta significativamente durante la malteación (germinación). La β-amilasa tiene una alta capacidad para catalizar la descomposición del almidón en maltosa. No licua el almidón nativo insoluble ni el almidón en pasta. De cadenas no ramificadas de amiloza, la β-amilasa escinde enlaces glucosídicos secundarios α-1,4, específicamente desde los extremos no reductores (no aldeídicos) de las cadenas. La maltosa se escinde gradualmente de las cadenas, una molécula a la vez. La descomposición de la amilopectina también ocurre, sin embargo, la enzima ataca a la molécula ramificada de amilopectina simultáneamente en varias cadenas espaciales, específicamente en los puntos de ramificación donde se encuentran los enlaces α-1,6, donde se detiene la descomposición. El óptimo de temperatura de la β-amilasa en extractos de malte y mostos se sitúa entre 60-65 °C; se inactiva a 75 °C. La zona óptima de pH es de 4,5-5, según otros datos, de 4,65 a 40-50 °C con un máximo poco marcado en la curva de pH.
Las amilasas se llaman a menudo diastasa; estas enzimas se encuentran en los tipos de malte comunes y en malte diastático especial, y son una mezcla natural de α- y β-amilasa, en la que la β-amilasa prevalece cuantitativamente sobre la α-amilasa. Con la acción simultánea de ambas amilasas, la hidrólisis del almidón es mucho más profunda que con la acción individual de cada una por separado, y se obtiene entre un 75 y un 80% de maltosa.
La diferencia en el óptimo térmico de la α-amilasa y la β-amilasa se utiliza en la práctica para regular la interacción de ambas enzimas, manteniendo la actividad de una en detrimento de la otra mediante la elección de la temperatura adecuada.
Además de la descomposición del almidón, la hidrólisis de las proteínas es igualmente crucial. Este proceso, conocido como proteólisis, es catalizado por enzimas del grupo de las peptidasas o proteasas (hidrolasas de péptidos) durante la molienda, que hidrolizan los enlaces peptídicos -C=O-NH-. Se dividen en endopeptidasas, también conocidas como proteinasas (hidrolasas de péptidos) y exopeptidasas o peptidasas (hidrolasas de dipéptidos). En los mostos, los sustratos son los restos de las sustancias proteicas de la cebada, es decir, leucosina, edestina, gordéina y glutenina, que se han modificado parcialmente durante la malteamiento (por ejemplo, coagulado durante el secado), así como los productos de su descomposición, es decir, albumozas, peptonas y polipéptidos.
La cebada y la malta contienen una enzima del grupo de endopeptidasas (proteinasas) y al menos dos exopeptidasas (peptidasas). Su acción hidrolítica se complementa mutuamente. En términos de sus propiedades, las proteinasas de cebada y malta pertenecen a las enzimas tipo papaína, muy comunes en las plantas. Su temperatura óptima se encuentra entre 50-60 °C, y el óptimo de pH varía de 4,6 a 4,9 dependiendo del sustrato. La proteasa es relativamente estable a altas temperaturas, lo que la diferencia de las peptidasas. Es más estable en la región isoeléctrica, es decir, a un pH de 4,4 a 4,6. La actividad de la enzima en un medio acuoso disminuye ya después de 1 hora a 30 °C; a 70 °C, se descompone por completo en 1 hora.
La hidrólisis catalizada por la proteina de malta ocurre gradualmente. Se han identificado varios productos intermedios entre las proteínas y los polipéptidos, de los cuales los más importantes son fragmentos de péptidos —peptonas, también conocidas como proteozas, albumozas, etc. Estos son productos de descomposición de carácter coloidal que tienen propiedades típicas de proteínas. Al hervir, las peptonas no coagulan. Las soluciones tienen una superficie activa, son viscosas y al agitarse forman espuma fácilmente, lo cual es extremadamente importante en la elaboración de cerveza.
El último nivel de descomposición de las proteínas, catalizadas por la proteasa de malta, está representado por los polipéptidos. Estos son, en parte, sustancias macromoleculares con propiedades coloidales. Normalmente, los polipéptidos forman soluciones moleculares que difunden fácilmente. Por lo general, no reaccionan como proteínas y no se precipitan con tanino. Los polipéptidos son el sustrato de las peptidasas, que complementan la acción de la proteasa.
El complejo de peptidasas en la malta está representado por dos enzimas, aunque se permite la presencia de otras. Las peptidasas catalizan la separación de los residuos terminales de aminoácidos de los peptidos, formando primero dipéptidos y, finalmente, aminoácidos. Las peptidasas se caracterizan por su especificidad sustrato. Entre ellas, existen dipéptidasas que hidrólizan solo dipéptidos y polipéptidasas que hidrólizan péptidos superiores que contienen al menos tres aminoácidos en la molécula. En el grupo de las peptidasas se distinguen las amino-polipéptidasas, cuya actividad depende de la presencia de un grupo amino libre, y las carboxipeptidasas, que requieren la presencia de un grupo carboxilo libre. Todas las peptidasas de malta tienen un pH óptimo en la región alcalina suave entre pH 7 y 8 y una temperatura óptima de alrededor de 40 °C. A un pH de 6, donde ocurre la proteólisis en la cebada germinada, la actividad de las peptidasas es muy pronunciada, mientras que a un pH de 4,5-5,0 (óptimo de las proteasas) las peptidasas se inactivan. En soluciones acuosas, la actividad de las peptidasas disminuye ya a 50 °C, y a 60 °C las peptidasas se inactivan rápidamente.
Durante el macerado, se otorga gran importancia a las enzimas que catalizan la hidrólisis de los ésteres complejos del ácido fosfórico, así como de los fosfolípidos de las membranas celulares. La separación del ácido fosfórico es técnicamente muy importante debido a su influencia directa en la acidez y el sistema buffer de los semielaborados cerveceros y la cerveza en sí, mientras que los ácidos grasos que se forman a partir de los fosfolípidos generan ésteres complejos durante la fermentación, dando lugar a diversos aromas. El sustrato natural de las fosfoésterasas de la malta son los ésteres complejos del ácido fosfórico, siendo el fitato el predominante en la malta. Esta mezcla consiste en sales de calcio y magnesio del ácido fítico, que es un éster hexafosfórico complejo del inositol. En los fosfatidos, el fósforo está vinculado como un éster complejo con glicerina, mientras que los nucleótidos contienen el éster fosfórico de la ribosa, que está asociado con una base pirimidínica o purínica.
La fosfoésterasa de malta más importante es la fitasa (mezo-inositol hexafosfato fosfoglucosidasa). Es muy activa. La fitasa va desprendiendo gradualmente el ácido fosfórico del fitato. Como resultado, se forman varios ésteres fosfóricos del inositol, que finalmente producen inositol y fosfato inorgánico. Junto con la fitasa, también se han descrito la sacarofosforilasa, la nucleótido pirofosfatasa, la glicerofosfatasa y la pirofosfatasa. El pH óptimo de las fosfatasas de malta se encuentra en un rango relativamente estrecho, de 5 a 5.5. Son sensibles a altas temperaturas de diferentes maneras. El intervalo de temperatura óptimo de 40-50°C es muy cercano al intervalo de temperatura de las peptidasas (proteasas).
El proceso de formación de enzimas está fuertemente influenciado por el oxígeno; en caso de insuficiencia, el grano simplemente no germina, y la luz, que destruye algunas enzimas, en particular la diastasa, de ahí la necesidad de instalaciones para el malteado con poco acceso de luz.
Hasta el siglo XIX, se creía que solo era adecuado aquel malte que no germinaba antes de la aparición de la hoja. En el siglo XIX se demostró que el malte donde la hoja alcanzaba un tamaño relativamente grande (malte largo, alemán: Langmalz) contiene cantidades significativamente mayores de diastasa, siempre que el malteado se llevara a cabo a la temperatura más baja posible.
Además de todo, el grano también se utiliza para la producción del llamado extracto de malta. El extracto de malta es un mosto concentrado o deshidratado por evaporación, elaborado a partir de granos triturados de cebada, centeno, maíz, trigo y otros cultivos de cereales. El mosto se evapora suavemente en un vacío a temperaturas de entre 45 y 60 °C hasta obtener una consistencia similar a un jarabe, se clarifica, se libera de compuestos astringentes mediante separación y centrifugación. En la producción de cerveza, el extracto de malta se utiliza bastante raramente, ya que no permite experimentar con la variedad de sabor y color.
Y la variedad se obtiene de manera muy sencilla. Dependiendo del grado de secado, se pueden obtener diferentes tipos de malta: clara, oscura y negra. Para obtener variedades oscuras, y especialmente las caramelizadas, la malta se tuesta. Cuanto más se tuesta la malta, más azúcares se caramelizan en ella. El sabor a caramelo en la cerveza lo aporta la malta que tiene prácticamente caramelo real en su interior: después del tratamiento con vapor y secado, el almidón presente en la malta se convierte en una masa dura caramelizada. Esta será la que aporte a la cerveza notas características; y de la misma manera se puede añadir un "sabor ahumado" utilizando malta quemada. Además, los alemanes tienen también la "cerveza ahumada" — rauchbier, en la que se utiliza malta verde ahumada sobre fuego: el calor y el humo de la combustión secan y ahuman simultáneamente el grano germinado. Además, el sabor y el aroma de la futura cerveza dependen directamente del tipo de combustible utilizado para ahumar la malta. En la cervecería "Schlenkerla" (que, por cierto, ya tiene más de 600 años), se utiliza madera de haya envejecida, lo que confiere a este tipo un perfil ahumado específico; las conjeturas de estos cerveceros bávaros son comprensibles: es necesario buscar algunas variantes originales dentro de los estrictos límites de la ley alemana de pureza de la cerveza, aunque de estos y de otros "límites" hablaremos después de discutir todos los ingredientes de la cerveza.
También hay que decir que es imposible hacer cerveza solo con maltas oscuras: durante el tostado se pierden las enzimas necesarias para la azucarificación del mosto. Por lo tanto, cualquier cerveza rauchbier, incluso la más oscura, contendrá también malta clara.
En total, al usar diferentes tipos de malta, un conjunto completo de sustancias diversas llega a la cerveza antes del proceso de fermentación, de las cuales las más importantes son:
- Azúcares (sacarosa, glucosa, maltosa)
- Aminoácidos y peptonas
- Ácidos grasos
- Ácido fosfórico (¡Always Coca-Cola! ¡Fuera de aquí! )
- Productos de oxidación incompleta al secar toda esta riqueza compleja
Sobre los azúcares, está claro: son la futura comida para las levaduras, así como el sabor dulce de la cerveza (su equilibrio se ajustaba antes con hierbas, y luego con lúpulo, añadiendo amargor), y también está claro con los productos de combustión incompleta: dan un color más oscuro, un sabor y aroma ahumado y caramelizado. He hablado sobre la importancia de las peptonas y la espuma, pero no me cansaré de repetirlo. Volveremos a los ácidos grasos cuando hablemos de las levaduras y la aparición de aromas afrutados.
Por cierto, al hablar de peptonas, proteínas y la muerte de células, me recordó una historia que leí en uno de los grupos temáticos. Está bajo spoiler por algunas razones.
¡No mirar para niños, mujeres y personas sensibles!Hace casi 10 años, una interesante cervecera escocesa, BrewDog, lanzó una cerveza increíblemente fuerte: ¡55%! que durante un tiempo fue la cerveza más fuerte del mundo. Bueno, una muy pequeña parte de este lote fue embotellada en pieles (en piel, no en blanco) y otros animales de pelaje. Una botellita de esta cerveza llamada The End of History ('El final de la historia'), a la que se le aplicaron taxidermias de pequeños mamíferos (dicen que los cuerpos fueron encontrados en las carreteras), costaba alrededor de $750.
Con esto finalizamos sobre la malta, solo mencionando que la malta local no está nada mal, por lo que se utiliza activamente junto con la importada.
Levaduras.
Otro componente absolutamente necesario de la cerveza son, en realidad, las levaduras. ¿Y sin ellas, qué haríamos, verdad?
Las levaduras son microorganismos que llevan a cabo la fermentación. A su vez, la fermentación (en inglés, fermentation) es un proceso bioquímico basado en transformaciones redox de compuestos orgánicos en condiciones anaeróbicas, es decir, sin acceso a oxígeno. Durante la fermentación, el sustrato — en nuestro caso, el azúcar — se oxida de manera incompleta, por lo que la fermentación es energéticamente poco eficiente. En diferentes tipos de fermentación, la descomposición de una molécula de glucosa produce entre 0,3 y 3,5 moléculas de ATP (adenosín trifosfato), mientras que en la respiración aeróbica (es decir, con consumo de oxígeno) y una oxidación completa del sustrato se obtienen 38 moléculas de ATP. Debido a la baja eficiencia energética, los microorganismos fermentadores se ven obligados a procesar grandes cantidades de sustrato. ¡Y eso, por supuesto, juega a nuestro favor!
Además de la fermentación alcohólica, en la que monosacáridos y disacáridos se convierten en etanol y dióxido de carbono, también existe la fermentación láctica (el resultado principal es el ácido láctico), la fermentación propiónica (resultando en ácidos láctico y acético), la fermentación fórmica (ácido fórmico con variantes), la fermentación butírica (ácidos butírico y acético) y la fermentación homoacetogénica (solamente ácido acético). Hay que decir que es poco probable que un amante de la cerveza desee que ocurra algo más que la correcta fermentación alcohólica — no creo que a nadie le apetezca beber algo agrio que huela a aceite rancio o queso en mal estado. Por lo tanto, la proporción de "fermentaciones extrañas" se controla de diversas maneras, en particular, mediante la pureza de las levaduras.
La producción de levaduras es una industria enorme: el desarrollo de cepas de levaduras cerveceras con diferentes características es tarea de laboratorios enteros, ya sean independientes o creados por la cervecera. La receta de las levaduras a menudo es un secreto, cuidadosamente guardado por el cervecero. Se dice que entre los pueblos del norte de Europa existía una tradición de transmitir de generación en generación una vara especial para la elaboración de cerveza. Sin mover el caldo con esta madera, no se lograba hacer cerveza, así que se consideraba que la vara tenía algo mágico y se cuidaba con esmero. Por supuesto, en ese entonces no se conocían las levaduras ni se entendía el verdadero papel de la vara, pero ya se comprendía el valor de este misterio.
Pero siempre hay excepciones a cualquier regla. Por ejemplo:
- En Bélgica se elaboran lambiques, una cerveza que comienza a fermentar de forma natural, gracias a los microorganismos que entran en el mosto del aire. Se considera que los verdaderos lambiques solo se pueden obtener en ciertas regiones de Bélgica, y está claro que la fermentación allí es tan compleja y variada que hasta el diablo se perdería. Sin embargo, siendo sinceros: los lambiques son para gustos específicos y definitivamente no son para aquellos que piensan que la cerveza no debería tener un sabor ácido.
- La cervecería estadounidense Rogue Ales elaboró una ale utilizando levaduras que el maestro cervecero cultivó cuidadosamente en su propia barba.
- Su colega australiano de la cervecería 7 Cent fue aún más lejos y cultivó levaduras salvajes en su ombligo, y luego lanzó una cerveza basada en ellas.
- La cervecería polaca The Order of Yoni hace unos años elaboró una cerveza a partir de mujeres. Bueno, no exactamente de mujeres... de las levaduras de mujeres. Las mujeres no sufrieron en absoluto... En fin, ya entendiste...
Las levaduras cerveceras durante el proceso de fermentación no solo consumen azúcares y producen lo que se espera, sino que también llevan a cabo una gran cantidad de otros procesos químicos. En particular, ocurren procesos de esterificación — la formación de ésteres complejos: después de todo, hay alcohol y también ácidos grasos (¿recuerdas la malta?), ¡de los cuales se pueden hacer muchas cosas interesantes! Esto puede incluir manzana verde (presente en algunas lagers americanas), plátano (típico de la cerveza de trigo alemana), pera y mantequilla. Esto me hace recordar la escuela y los diferentes ésteres que olían de tal manera que «Ñam-ñam-ñam». Pero no todos. La posibilidad de que la bebida tenga un aroma afrutado o un sutil aroma de un licor de baja calidad y disolvente depende de la concentración de ésteres complejos, que a su vez depende de varios factores: la temperatura de fermentación, la extractividad del mosto, la cepa de levadura y la cantidad de oxígeno que entró en el mosto. Hablaremos de esto cuando lleguemos a la tecnología de elaboración de cerveza.
Por cierto, las levaduras también influyen en el sabor: recordaremos esto cuando hablemos del lúpulo.
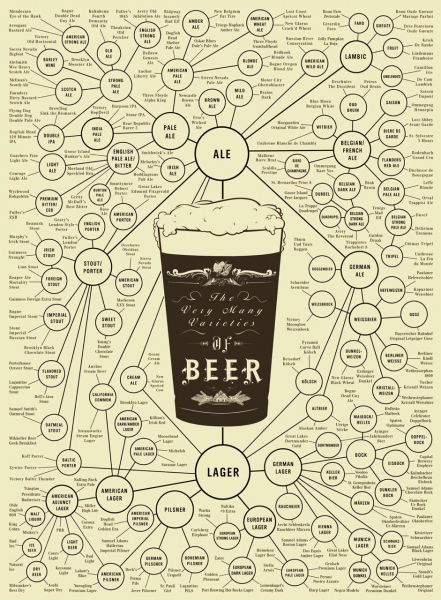
Y ahora que nos hemos familiarizado con las levaduras, podemos revelar el único método correcto de clasificación de la cerveza. Y no, %username%, no es 'clara' y 'oscura', porque no existen cervezas claras ni oscuras, así como no existen rubias al 100% y morenas al 100%. Se clasifica en ale y lager.
En términos estrictos, la fermentación en los ojos de los cerveceros se clasifica en dos tipos: alta (las levaduras suben a la parte superior del mosto) — así se obtiene la cerveza de tipo ale, y baja (las levaduras se hunden en el fondo) — así se elabora la lager. No es difícil de recordar:
- Ale —> las levaduras fermentan en la parte superior —> la temperatura de fermentación es alta (aproximadamente de +15 a +24 °C) —> la temperatura de consumo es alta (de +7 a +16 °C).
- Lager —> las levaduras trabajan en la parte inferior —> la temperatura de fermentación es baja (aproximadamente de +7 a +10 °C) —> la temperatura de consumo es baja (de +1 a +7 °C).
La ale es el tipo más antiguo de cerveza, precisamente la que elaboraban los primeros cerveceros hace cientos de años. En la mayoría de las ales se caracterizan por: una mayor densidad, un sabor más complejo, a menudo un aroma afrutado y generalmente un color más oscuro (comparado con las lagers). Una ventaja importante de las ales es su producción relativamente simple y económica, que no requiere equipos de refrigeración adicionales como en el caso de las lagers, por lo que todas las cervecerías artesanales pueden ofrecer algún tipo de ale.
La lager, en cambio, apareció más tarde: su producción comenzó a ser más o menos aceptable solo en el siglo XV, y no fue sino hasta la segunda mitad del siglo XIX que comenzó a ganar impulso serio. Las lagers modernas se distinguen por un sabor y aroma más claros y a menudo más lupulados, así como, por lo general, un color claro (aunque existen lagers oscuras) y un contenido de alcohol más bajo. La principal diferencia con las ales: en la etapa final de la producción, la lager se traslada a recipientes especiales y madura allí durante varias semanas o incluso meses a temperaturas cercanas a cero; este proceso se llama lagerización. Las variedades de lager tienen una vida útil más prolongada. Debido a la facilidad para mantener la estabilidad de la calidad y la larga vida útil, la lager es el tipo de cerveza más popular del mundo: prácticamente todas las grandes fábricas cerveceras producen lagers. Sin embargo, dado que la producción requiere una complejidad tecnológica (recordemos la lagerización), así como la necesidad de levaduras resistentes al frío —por lo tanto, la presencia de lagers originales (exactamente originales, no reetiquetadas) en la lista de variedades ofrecidas por alguna cervecería artesanal es un signo de su estatus y experiencia de los cerveceros.
Muchos (yo incluido) creen que las ales son una cerveza más "correcta" en comparación con las lagers. Las ales son más complejas en términos de aromas y sabores, suelen ser más intensas y variadas. En cambio, las lagers son más fáciles de percibir, a menudo más refrescantes y en promedio menos fuertes. La lager se diferencia de la ale en que no presenta un sabor ni aroma de levadura, que son importantes y a veces indispensables en las ales.
Bueno, ya hemos aclarado esto. ¿Correcto? No, incorrecto: existen opciones donde la cerveza representa un híbrido entre lager y ale. Por ejemplo, las Kölsch alemanas son una cerveza de fermentación alta (es decir, ale) que madura a bajas temperaturas (como lager). Como resultado de este proceso de producción híbrido, la bebida tiene características de ambos tipos de cerveza: claridad, ligereza y frescura conviven con apenas perceptibles notas frutales en el sabor y una dulzura breve pero agradable. Y un toque de lúpulo al final.
En general, si tú, %username%, de repente sientes que has comenzado a entender la clasificación de cervezas, aquí tienes un último dato:
Resumiendo sobre las levaduras: en resumen, cuanto más tiempo trabajan las levaduras, más puede cambiar el sabor y carácter de la cerveza. Esto es especialmente relevante para las ales, que tienen una mayor concentración de compuestos que afectan el sabor y aroma. Por esta razón, algunas variedades de ales implican fermentación en botella: la cerveza ya ha sido embotellada y está en la estantería de la tienda, pero dentro aún está ocurriendo el proceso de fermentación. Al comprar un par de botellas de esta cerveza y consumirlas en diferentes momentos, se puede notar una diferencia significativa. Al mismo tiempo, la pasteurización priva a la cerveza de algunas características de sabor, ya que elimina la presencia de levaduras vivas en la bebida. Esa es precisamente la razón por la que muchos valoran la cerveza sin filtrar: incluso después de la pasteurización, los restos de la cultura de levadura aún pueden hacer que la bebida sea más sabrosa. Los sedimentos visibles en el fondo del recipiente con cerveza sin filtrar son los restos de levadura.
Pero todo eso será después, y ahora solo nos queda enumerar algunos componentes opcionales de la cerveza.
Sobre esto, ya en la siguiente parte.
Fuente: habr.com
