

Salut, %username%.
Si vous vous posez la question : « Hé, que signifie la partie 2 — et où est la première ?! » — il est urgent d'y aller. .
Pour ceux qui connaissent déjà la première partie, passons directement au sujet.
Oui, et je sais que pour beaucoup, le vendredi vient à peine de commencer — alors voilà une bonne raison de se préparer pour la soirée.
C'est parti.
Au tout début, je vais parler du compliqué parcours de la bière en Islande.
La prohibition en Islande a commencé même avant celle des États-Unis — en 1915. Cependant, la situation n'a pas duré longtemps, car des sanctions de rétorsion sévères ont suivi : l'Espagne, ayant perdu le marché de vin islandais, a cessé d'acheter du poisson en réponse. Cela n'a duré que six ans, et à partir de 1921, le vin a été retiré de la liste des produits interdits en Islande. Cependant, la bière, elle, est restée interdite.
Il a fallu encore 14 ans aux acharnés islandais pour retrouver le droit de consommer des boissons alcoolisées fortes : en 1935, il était permis de boire du vin, du rhum, du whisky et tout le reste, mais la bière ne devait pas dépasser 2,25 % d'alcool. À l'époque, les dirigeants pensaient qu'une bière « normale » favorisait la décadence, car elle était plus accessible que les boissons alcoolisées fortes (oui, bien sûr).
Les Islandais ont trouvé une solution très simple et évidente, ce qui m'a encore plus plu, notamment après le Championnat d'Europe 2016 : les gens diluaient simplement la bière autorisée avec des spiritueux autorisés. Bien sûr, le gouvernement est toujours là pour ses citoyens, et c'est pourquoi en 1985, un ministre convaincu de l'importance de la sobriété a réussi à interdire ce stratagème simple.
La consommation de bière en Islande n'a été définitivement légalisée que le 1er mars 1989, 74 ans après l'interdiction. Et il est évident qu'à partir de ce jour, le 1er mars en Islande est devenu le Jour de la bière : les bars sont ouverts jusqu'au matin, et les locaux se rappellent comment ils ont attendu pendant trois quarts de siècle le retour de leur boisson préférée. D'ailleurs, tu devrais aussi ajouter cette date à ton calendrier, car c'est un bon prétexte pour savourer une chope.
Dans la prochaine partie, je pense que je vais écrire quelque chose d'intéressant sur la Guinness…
Mais revenons à ce que nous avons laissé, à savoir — les ingrédients de la bière.
Le malt.
Le malt est le deuxième ingrédient principal de la bière après l'eau. Et pas seulement de la bière : le malt sert de base à la production de nombreuses boissons fermentées, y compris le kvas, la koulague, le mahsym, ainsi que le whisky. C'est précisément le malt qui constitue la nourriture pour les levures, et donc il détermine non seulement la force mais aussi certaines qualités gustatives. Miel, grain, biscuit, noix, chocolat, café, caramel, pain : toutes ces saveurs ne proviennent pas de la chimie (par chance ou par malheur) — mais grâce au malt. De plus, aucun brasseur rationnel n'ajoutera quoi que ce soit de superflu qu'on peut obtenir autrement. Plus tard, tu constateras que ce n'est pas seulement une question de saveurs que l'on peut obtenir à partir du malt.
Le malt est une céréale légèrement germée : orge, seigle, blé ou avoine. Le malt d'orge est utilisé ont toujours, si tu bois de la bière de blé, sache que le malt de blé qu'elle contient n'est qu'un ajout à l'orge. De même, le malt d'avoine est un ajout à l'orge, utilisé moins fréquemment que le malt de blé, mais employé dans la fabrication de certaines stouts.
Le malt se divise en deux types : le malt de base — qui fournit beaucoup de sucre au moût pour la fermentation ultérieure, mais n'influence pas trop le goût, et le malt spécial — qui est pauvre en sucre fermentescible, mais donne à la bière une saveur prononcée. Une grande partie des types de bières les plus courantes est produite avec l'utilisation de plusieurs malts de base.
La matière première céréalière destinée à la brasserie nécessite un traitement préalable qui consiste à la transformer en malt à brasser. Le processus comprend la germination des grains de céréales, le séchage et le nettoyage des pousses. Le traitement du malt peut se faire à la fois à la brasserie et dans une entreprise distincte (malt house).
Le processus d'obtention du malt se divise en trempage et en germination des graines. Lors de la germination, des modifications chimiques se produisent, de nouvelles substances chimiques apparaissent. Et divers enzymes jouent un rôle essentiel dans ce phénomène, dont il y en a beaucoup dans le malt en germination. Certains d'entre eux seront examinés maintenant. Prépare-toi, %username%, cela va être un choc pour ton cerveau.
Nous avons donc du malt germé prêt. Passons à l'empâtage — c'est la préparation du moût à partir du malt. Le malt est broyé, mélangé avec de l'eau chaude, et le mélange (des produits céréaliers broyés) est progressivement chauffé. L'augmentation progressive de la température est nécessaire car les enzymes du malt agissent différemment à différentes températures. Les pauses de température influencent le goût, la force, la mousse et la densité de la bière finale. Différentes étapes activent différentes enzymes.
La décomposition hydrolitique de l'amidon (amylolyse) lors de l'empâtage est catalysée par les amyloses du malt. En plus de celles-ci, le malt contient plusieurs enzymes des groupes amiloglucosidases et transférases, qui attaquent certains produits de décomposition de l'amidon, cependant, en termes de proportion quantitative, elles ont seulement une importance secondaire lors de l'empâtage.
Lors de l'empâtage, le substrat naturel est l'amidon présent dans le malt. Tout comme n'importe quel amidon naturel, il n'est pas une substance chimique unique, mais un mélange contenant selon son origine entre 20 et 25 % d'amulose et 75 à 80 % d'amilopectine.
La molécule d'amulose forme de longues chaînes non ramifiées, enroulées en spirale, composées de molécules d'α-glucose, reliées entre elles par des liaisons glycosidiques en position α-1,4. Le nombre de molécules de glucose varie de 60 à 600. L'amulose est soluble dans l'eau et, sous l'action de la β-amylase du malt, elle est entièrement hydrolysée en maltose.
La molécule d'amilopectine se compose de courtes chaînes ramifiées. En plus des liaisons en position α-1,4, des liaisons α-1,6 se retrouvent également aux points de ramification. On compte environ 3000 unités de glucose dans la molécule — l'amilopectine est considérablement plus grande que l'amulose. L'amilopectine est insoluble dans l'eau sans chauffage, mais forme un gel lorsqu'elle est chauffée.
Le malt contient deux amylases. L'une d'elles catalyse la réaction par laquelle l'amidon est rapidement décomposé en dextrines, mais la quantité de maltose produite est relativement faible — cette amylase est appelée déxtrinase ou α-amylase (α-1,4-glucan-4-glucanohydrolase). Sous l'action de la seconde amylase, une grande quantité de maltose est produite — c'est l'amylase saccharifiante ou β-amylase (β-1,4-glucan maltodextrinase).
L'α-amylase dextrinase est un composant typique du malt. L'α-amylase est activée lors de la germination du malt. Elle catalyse la décomposition des liaisons glycosidiques α-1,4 des molécules des deux composants de l'amidon, c'est-à-dire de l'amylose et de l'amylopectine, en rompant de manière inégale uniquement les liaisons terminales. Cela entraîne un amincissement et une dextrification, se manifestant par une réduction rapide de la viscosité de la solution (liquéfaction du moût). Dans des milieux naturels, c'est-à-dire dans les extraits de malt et les moûts, l'α-amylase a un optimum de température de 70 °C et est inactivée à 80 °C. La zone de pH optimale est comprise entre 5 et 6, avec un maximum clair sur la courbe de pH. L'α-amylase est très sensible à une acidité accrue (elle est acide-résistante) : elle est inactivée par oxydation à pH 3 à 0 °C ou à pH 4,2-4,3 à 20 °C.
La β-amylase, responsable de la saccharification, se trouve dans l'orge et son volume augmente considérablement lors du maltage (germination). La β-amylase a une grande capacité à catalyser la décomposition de l'amidon en maltose. Elle ne liquéfie pas l'amidon natif insoluble ni le mélange d'amidon. À partir des chaînes linéaires, la β-amylase libère les liaisons glycosidiques secondaires α-1,4, c'est-à-dire à partir des extrémités non réductrices (non-aldéhydiques) des chaînes. Le maltose est progressivement détaché une molécule à la fois des chaînes individuelles. La décomposition de l'amylopectine se produit également, mais l'enzyme attaque simultanément la molécule ramifiée d'amylopectine en plusieurs chaînes spatiales, précisément aux points de ramification où se trouvent les liaisons α-1,6, là où la décomposition s'arrête. L'optimum de température de la β-amylase dans les extraits de malt et les moûts se situe entre 60 et 65 °C ; elle est inactivée à 75 °C. La zone de pH optimale est de 4,5-5, selon d'autres sources, 4,65 à 40-50 °C avec un maximum flou sur la courbe de pH.
En somme, les amylases sont souvent appelées diastases ; ces enzymes se trouvent dans le malt des types ordinaires et dans le malt diastatique spécial, étant un mélange naturel d'α- et β-amylase, dans lequel la β-amylase prédomine quantitativement sur l'α-amylase. Lors de l'action simultanée des deux amylases, l'hydrolyse de l'amidon est beaucoup plus profonde que lorsque chacune agit isolément, et ainsi 75-80 % de maltose est produit.
La différence de température optimale entre l'α- et la β-amylase est utilisée dans la pratique pour réguler l'interaction entre les deux enzymes en maintenant l'activité d'une enzyme au détriment de l'autre grâce au choix de la bonne température.
Outre la dégradation de l'amidon, la dégradation des protéines est également extrêmement importante. Ce processus, la protéolyse, est catalysé lors du brassage par des enzymes du groupe des péptidases ou des protéases (hydrolases peptidiques) qui hydrolysent les liaisons peptidiques -C=O-NH-. Elles se divisent en endopéptidases, ou protéinases (hydrolases peptidiques), et en exopéptidases ou péptidases (hydrolases de dipeptides). Dans les grains, les substrats sont les résidus de substances protéiques du barley, c'est-à-dire la léukosine, l'édestine, la gordéine et le gluténine, partiellement modifiées lors du maltage (par exemple, coagulées lors du séchage) et les produits de leur dégradation, c'est-à-dire les albumoses, les peptides et les polypeptides.
L'orge et le malt contiennent une enzyme du groupe des endopéptidases (protéinases) et au moins deux exopéptidases (péptidases). Leur action hydrolysante se complète mutuellement. En raison de leurs propriétés, les protéinases de l'orge et du malt appartiennent au type d'enzymes de papaïne, très répandues dans les plantes. Leur température optimale se situe entre 50 et 60°C, et le pH optimal varie de 4,6 à 4,9 en fonction du substrat. La protéinase est relativement stable à des températures élevées, ce qui la distingue des péptidases. Elle est la plus stable dans la zone isoélectrique, c'est-à-dire à un pH de 4,4 à 4,6. L'activité de l'enzyme en milieu aqueux diminue déjà après 1 h à 30°C ; à 70°C, elle est complètement détruite après 1 h.
L'hydrolyse catalysée par la protéinase de malt se déroule progressivement. Plusieurs produits intermédiaires ont été isolés entre les protéines et les polypeptides, les plus importants étant les fragments de peptides — les peptides, également appelés protéoses, albumoses, etc. Ce sont des produits de dégradation de nature coloidale qui possèdent des propriétés typiques des protéines. Lors de l'ébullition, les peptides ne coagulent pas. Les solutions ont une surface active, elles sont visqueuses et forment facilement une mousse lorsqu'on les agite — c'est extrêmement important dans la brasserie !
Le dernier degré de dégradation des protéines, catalysé par la protéinase de malt, est représenté par des polypeptides. Ceux-ci ne sont que partiellement des substances macromoléculaires aux propriétés colloïdales. En général, les polypeptides forment des solutions moléculaires qui diffusent facilement. Ils ne réagissent généralement pas comme des protéines et ne précipitent pas avec le tanin. Les polypeptides sont le substrat des peptidases, qui complètent l'action de la protéinase.
Le complexe de peptidases est représenté dans le malt par deux enzymes, mais la présence d'autres est possible. Les peptidases catalysent l'élimination des résidus terminaux d'acides aminés des polypeptides, formant d'abord des dipeptides puis finalement des acides aminés. Les peptidases se caractérisent par leur spécificité de substrat. Parmi elles, on trouve des dipeptidases, qui hydrolysent uniquement les dipeptides, et des polypeptidases, qui hydrolysent des peptides plus complexes contenant au moins trois acides aminés dans leur molécule. Dans le groupe des peptidases, on différencie les aminopolypeptidases, dont l'activité dépend de la présence d'un groupe amine libre, et les carbopéptidases, qui nécessitent la présence d'un groupe carboxyle libre. Toutes les peptidases de malt ont un pH optimal dans la zone légèrement alcaline entre pH 7 et 8, et une température optimale d'environ 40 °C. À un pH de 6, où se déroule la protéolyse dans l'orge germée, l'activité des peptidases est bien marquée, alors qu'à un pH de 4,5-5,0 (optimal pour les protéinases), les peptidases sont inactivées. Dans les solutions aquatiques, l'activité des peptidases diminue déjà à 50 °C, et à 60 °C, elles sont rapidement inactivées.
Lors du maltage, une grande importance est accordée aux enzymes qui catalysent l'hydrolyse des esters complexes de l'acide phosphorique, ainsi qu'aux phospholipides des membranes cellulaires. Le détachement de l'acide phosphorique est techniquement très important en raison de son influence directe sur l'acidité et le système tampon des produits semi-finis de brassage et de la bière, tandis que les acides gras formés à partir des phospholipides créent des esters complexes lors de la fermentation, induisant diverses arômes. Le substrat naturel des phosphoésterases des malts sont des esters complexes de l'acide phosphorique, dont le phytate prédomine dans le malt. C'est un mélange de sels de calcium et de magnésium de l'acide phytique, qui est un ester complexe hexaphosphorique de l'inositol. Dans les phosphatides, le phosphore est lié comme un ester complexe au glycérol, tandis que les nucléotides contiennent un ester phosphorique du ribose lié à une base pyrimidique ou purine.
L'enzyme phosphoésterase de malt la plus importante est la phytase (mésoinositolhexaphosphate phosphohydrolase). Elle est très active. La phytase détache progressivement l'acide phosphorique du phytate. Cela donne lieu à divers esters complexes de phosphore de l'inositol, qui aboutissent finalement à l'inositol et au phosphate inorganique. En plus de la phytase, des enzymes telles que la saccharophosphorylase, la nucléotide pyrophosphatase, la glycérophosphatase et la pyrophosphatase ont également été décrites. Le pH optimal des phosphatases de malt se situe dans une fourchette relativement étroite, de 5 à 5,5. Elles réagissent différemment aux températures élevées. L'intervalle de température optimal de 40-50°C est très proche de celui des péptidases (protéases).
Le processus de formation des enzymes est fortement influencé par l'oxygène : en son absence, les grains ne germent tout simplement pas, et la lumière — elle détruit certaines enzymes, notamment la diastase, c'est pourquoi les espaces de maltage — malteries — sont aménagés avec un accès limité à la lumière.
Avant le XIXe siècle, on pensait que seul le malt dont la germination ne se poursuivait pas jusqu'à l'apparition des premières feuilles était adéquat. Au XIXe siècle, il a été prouvé que le malt, dans lequel la première feuille avait atteint une taille relativement grande (malt long, en allemand : Langmalz), contenait des quantités de diastases considérablement plus élevées, à condition que le maltage ait été effectué à des températures aussi basses que possible.
En plus de tout cela, le malt trouve également son utilisation dans la préparation de ce que l'on appelle l'extrait de malt. L'extrait de malt est un moût concentré ou déshydraté par évaporation, fabriqué à partir de grains broyés d'orge, de seigle, de maïs, de blé et d'autres cultures céréalières. Le moût est évaporé de manière douce sous vide à une température de 45 à 60 °C jusqu'à obtenir une consistance de sirop, puis clarifié et débarrassé de ses composés astringents par séparation et centrifugation. Dans la production de bière, l'extrait de malt est utilisé assez rarement, car il ne permet pas d'expérimenter avec la diversité des saveurs et des couleurs.
La diversité est obtenue très simplement. Selon le degré de torréfaction, on peut obtenir différents types de malt : clair, foncé, noir. Pour obtenir des variétés foncées et surtout caramélisées, le malt est torréfié. Plus le malt est torréfié, plus les sucres se caramélisent en lui. Le goût caramel donne à la bière le malt qui contient en réalité du caramel : après un traitement à la vapeur et un séchage, l'amidon contenu dans le malt se transforme en une masse solide caramélisée. C'est elle qui apportera à la bière des notes caractéristiques - et de la même manière, on peut ajouter un « goût brûlé » grâce à du malt effectivement brûlé. Et chez les Allemands, il existe également la « bière fumée » - le rauschbier, dont la préparation utilise du malt vert fumé au feu : la chaleur et la fumée du combustible brûlant dessèchent et en même temps fument le grain germé. De plus, le goût et l'arôme de la bière future dépendent directement du combustible utilisé pour fumer le malt. Dans la brasserie « Schlenkerla » (qui, soit dit en passant, a plus de 600 ans), on utilise du bois de hêtre vieilli, grâce auquel cette variété acquiert son profil fumé spécifique - les efforts de ces brasseurs bavarois sont compréhensibles : il est nécessaire de rechercher des variantes originales dans le cadre limité de la loi allemande sur la pureté de la bière, mais nous parlerons de ces « cadres » et d'autres après avoir discuté de tous les ingrédients de la bière.
Il convient également de mentionner qu'il est impossible de brasser de la bière uniquement avec des malts foncés : lors de la torréfaction, les enzymes nécessaires au processus de saccharification du moût sont perdues. Par conséquent, même la bière rousse la plus foncée contiendra également du malt clair.
En somme, en utilisant différents types de malt, un ensemble de diverses substances entre dans la bière avant le processus de fermentation, parmi lesquelles les plus importantes sont :
- Sucres (saccharose, glucose, maltose)
- Acides aminés et péptones
- Acides gras
- Acide phosphorique (Always Coca-Cola ! Éloignez-moi, éloignez-moi !)
- Produits de la combustion incomplète lors du séchage de toute cette richesse complexe
Pour les sucres, tout est clair : ce sera la nourriture future pour les levures, ainsi que le goût sucré de la bière (c'est exactement ce goût qui était autrefois équilibré avec des herbes, puis avec du houblon pour ajouter de l'amertume), il en va de même pour les produits de combustion incomplète : cela donne une couleur plus foncée, un goût et un parfum fumé et caramélisé. J'ai parlé de l'importance des péptones et de la mousse — mais je ne me lasse pas de le répéter. Nous reviendrons aux acides gras lorsque nous aborderons les levures et l'apparition des arômes fruités.
À propos des péptones, des protéines et de la mort cellulaire — cela m'évoque une histoire que j'ai lue sur l'un des groupes thématiques. Elle se trouve sous spoiler pour diverses raisons.
Interdit aux enfants, aux femmes et aux personnes sensibles !Il y a presque 10 ans, une brasserie écossaise intéressante, BrewDog, a sorti une bière incroyablement forte — atteignant 55 %, qui a été pendant longtemps la bière la plus forte du monde. Eh bien, une très petite partie de ce lot a été emballée dans des protéines (c'est bien des protéines, et non des albumines) et d'autres petits animaux à fourrure. Une bouteille de cette bière appelée The End of History (« La Fin de l’Histoire »), dont l'emballage incluait des trophées de petits mammifères (on dit que les corps ont simplement été trouvés sur la route), coûtait environ 750 $.
Sur cela, nous conclurons sur le malt, en mentionnant simplement que le malt domestique est de très bonne qualité — et qu'il est donc largement utilisé en plus de l'importé.
Levures.
Un autre composant absolument nécessaire à la bière est, en fait, la levure. Que ferions-nous sans elles, n'est-ce pas ?
Les levures de bière sont des microorganismes qui réalisent la fermentation. La fermentation, à son tour, est un processus biochimique basé sur les transformations redox des composés organiques dans des conditions anaérobies, c'est-à-dire sans accès à l'oxygène. Lors de la fermentation, le substrat — dans notre cas, le sucre — n'est pas complètement oxydé, ce qui rend la fermentation énergétiquement peu efficace. Dans différents types de fermentation, la fermentation d'une molécule de glucose produit entre 0,3 et 3,5 molécules d'ATP (adénosine triphosphate), tandis que la respiration aérobie (c'est-à-dire avec consommation d'oxygène) avec une oxydation complète du substrat génère 38 molécules d'ATP. En raison du faible rendement énergétique, les microorganismes fermentaires doivent traiter une énorme quantité de substrat. Et cela, bien sûr, joue en notre faveur !
En plus de la fermentation alcoolique, où les mono- et disaccharides sont transformés en éthanol et en dioxyde de carbone, il existe également la fermentation lactique (produit principal — acide lactique), la fermentation propionique (produit — acide lactique et acide acétique), la fermentation formique (acide formique avec variantes), la fermentation butyrique (acides butyrique et acétique) et la fermentation homoacétique (uniquement acide acétique). Il faut dire qu'il est peu probable qu'un amateur de bière veuille que, en plus de la fermentation alcoolique, d'autres processus se produisent — je ne pense pas que quiconque ait envie de boire un breuvage aigre qui sent l'huile rance ou le fromage moisi. Ainsi, la part de la « fermentation indésirable » est soigneusement contrôlée, notamment par la propreté des levures.
La production de levure est une immense industrie : des laboratoires entiers — indépendants ou créés par des brasseries — travaillent à l'isolement de souches de levures de bière avec diverses caractéristiques. La recette des levures représente souvent un secret que le brasseur garde jalousement. On dit qu'il existait chez les peuples d'Europe du Nord une tradition de transmettre de génération en génération une baguette spéciale de brassage. Sans remuer le mélange avec ce bâton, la bière ne pouvait pas être réalisée, de sorte que ce bâton était considéré presque comme magique et était conservé avec un soin particulier. Bien sûr, à l'époque, on ne connaissait pas la levure et l'on ne comprenait pas le véritable rôle du bâton, mais déjà, on comprenait la valeur de ce mystère.
Mais il y a des exceptions à chaque règle. Par exemple :
- En Belgique, on brasse des lambics - c'est une bière qui commence à fermenter d'elle-même, grâce aux micro-organismes présents dans l'air qui se déposent dans le moût. On considère que de véritables lambics ne peuvent être obtenus que dans certaines régions de Belgique, et il est évident que la fermentation y est si mélangée et complexe que même le diable s'y perdrait. Cela dit, soyons francs : les lambics sont pour les amateurs, et ne conviennent certainement pas à ceux qui pensent que la bière ne devrait pas avoir un goût aigre.
- La brasserie américaine Rogue Ales a brassé une ale à partir de levures que le maître brasseur a soigneusement cultivées dans sa propre barbe.
- Son collègue australien de la brasserie 7 Cent est allé encore plus loin et a cultivé des levures sauvages dans son nombril, puis a sorti une bière à base de celles-ci.
- La brasserie polonaise The Order of Yoni a brassé il y a quelques années de la bière à partir de femmes. Enfin, pas vraiment à partir de femmes… mais de levures provenant de femmes. Les femmes n'ont pas été blessées… Bref, tu comprends…
Les levures de bière, pendant le processus de fermentation, ne se contentent pas de consommer des sucres et de produire ce qu'il faut, mais effectuent également un grand nombre d'autres processus chimiques. En particulier, il se produit des processus d'esterification, la formation d'esters complexes : qu'est-ce que tu veux, il y a de l'alcool, des acides gras (tu te souviens du malt ?) — il y en a aussi, on peut en faire beaucoup de choses intéressantes ! Cela peut être une pomme verte (présente dans certaines lagers américaines), une banane (typiquement pour la bière blanche allemande), une poire, ou du beurre. Cela me rappelle l'école et les différents esters qui sentaient si bon, nyam-nyam-nyam. Mais pas tous. Un goût de fruit ou un arôme subtil mêlant alcool de mauvaise qualité et solvant dépend de la concentration des esters complexes, qui à son tour - dépend de différents facteurs : la température de fermentation, l'extractivité du moût, la souche de levure, et la quantité d'oxygène pénétrant dans le moût. Nous en parlerons lorsque nous examinerons la technologie de brassage.
Au fait, les levures influencent aussi le goût - nous nous en souviendrons quand nous parlerons du houblon.
Et maintenant, puisque nous avons fait connaissance avec les levures, je peux annoncer le seul moyen valable de diviser la bière. Et non, %username%, ce n'est pas « claire » et « noire », car il n'y a ni claire ni noire, tout comme il n'existe pas de blondes 100% ni de brunes 100%. C'est la division en ale et lager.
Strictement parlant, la fermentation chez les brasseurs se divise en deux types : la fermentation haute (les levures montent à la surface du moût) - ce qui donne l'ale, et la fermentation basse (les levures descendent au fond) - ce qui produit le lager. Il est facile de s'en souvenir :
- Ale -> les levures fermentent en hauteur -> température de fermentation élevée (environ de +15 à +24 °C) -> température de consommation élevée (de +7 à +16 °C).
- Lager -> les levures travaillent en profondeur -> température de fermentation basse (environ de +7 à +10 °C) -> température de consommation basse (de +1 à +7 °C).
L'ale est le type de bière le plus ancien, c'est celui que la majorité des premiers brasseurs fabriquaient il y a des centaines d'années. De nos jours, la plupart des ales se caractérisent par : une densité plus élevée, une saveur plus complexe, souvent un arôme fruité et, pour la plupart, une couleur plus foncée (comparée aux lagers). Un avantage important des ales est leur production relativement simple et peu coûteuse, ne nécessitant pas d'équipement de réfrigération supplémentaire, comme c'est le cas pour les lagers, c'est pourquoi toutes les microbrasseries peuvent proposer une ale ou une autre.
Le lager, en revanche, est apparu plus tard : sa production a commencé à être maîtrisée de manière satisfaisante seulement au XVe siècle, et ce n'est qu'à la seconde moitié du XIXe siècle qu'elle a vraiment commencé à prendre de l'ampleur. Les lagers modernes se distinguent par leur goût et leur arôme souvent plus clairs, ainsi que, généralement, par leur couleur claire (bien qu'il existe aussi des lagers noirs) et leur degré d'alcool relativement faible. La principale différence avec les ales : à la dernière étape de production, le lager est transféré dans des contenants spéciaux et y vieillit pendant plusieurs semaines, voire plusieurs mois, à des températures proches de zéro - ce processus est appelé lagerisation. Les variétés de lager se conservent plus longtemps. Grâce à la facilité de maintenir une qualité stable et à leur longue durée de conservation, le lager est le type de bière le plus populaire au monde : pratiquement toutes les grandes brasseries produisent des lagers. Cependant, comme la production nécessite une complexité accrue de la technologie (pensons à la lagerisation), ainsi que la présence de levures très résistantes au froid - la présence de lagers originaux (précisément originaux, et non rebranding) dans la liste des variétés proposées par une microbrasserie est un signe de son statut et de l'expertise des brasseurs.
Beaucoup de personnes (moi y compris) estiment que les ales sont des bières plus « correctes » que les lagers. Les ales sont plus complexes en termes d'arômes et de saveurs, elles sont souvent plus riches et variées. En revanche, les lagers sont plus faciles à apprécier, elles sont souvent plus rafraîchissantes et généralement moins fortes. La différence entre un lager et une ale réside également dans l'absence de goût et d'arôme de levure, qui sont importants, voire indispensables pour les ales.
Eh bien, nous avons compris. N'est-ce pas ? Non, ce n'est pas vrai — il existe des options où la bière est un hybride entre lager et ale. Par exemple, les Kölsch allemands sont des bières de fermentation supérieure (c'est-à-dire des ales) qui mûrissent à basse température (comme les lagers). En raison de ce schéma de production hybride, la boisson possède les caractéristiques des deux types de bière : la clarté, la légèreté et la fraîcheur cohabitent avec des notes fruitées à peine perceptibles en bouche et une douce saveur agréable mais éphémère. Et un petit peu de houblon pour finir.
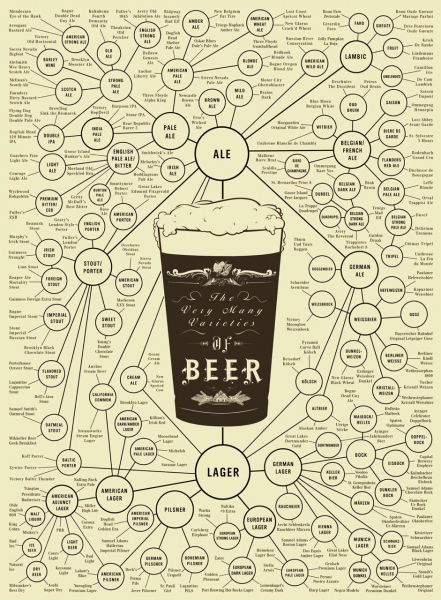
En fait, si toi, %username%, tu as soudainement ressenti que tu t'y connais en classification de la bière, voici un petit dernier :
Faisons le point sur les levures : en gros, plus les levures travaillent longtemps, plus le goût et le caractère de la bière peuvent changer. Cela concerne surtout les ales, où la concentration des substances influençant le goût et l'arôme est plus élevée. Pour cette raison, certains types d’ales supposent une fermentation en bouteille : la bière est déjà mise en bouteille et se trouve sur l'étagère du magasin, mais le processus de fermentation se poursuit en interne. En achetant quelques bouteilles de cette bière et en les dégustant à des moments différents, tu peux sentir une différence significative. En même temps, la pasteurisation prive la bière de certaines caractéristiques gustatives, car elle élimine la présence de levures vivantes dans la boisson. C'est précisément pourquoi beaucoup apprécient la bière non filtrée : même après pasteurisation, les résidus de culture de levure peuvent rendre la boisson plus savoureuse. Le dépôt visible au fond du récipient de bière non filtrée est en effet le résidu de levures.
Mais tout cela sera pour plus tard, et pour l'instant, nous devons encore énumérer quelques composants facultatifs de la bière.
De cela — dans la prochaine partie.
Source : habr.com
