

Olá, %username%.
Se você está se perguntando agora: "Ei, o que significa parte 2 — e onde está a primeira?!" — vá rapidamente .
Para aqueles que já estão familiarizados com a primeira parte — vamos direto ao ponto.
Sim, e eu sei que para muitos, a sexta-feira está apenas começando — então há um motivo para se preparar para a noite.
Vamos lá.
No início, eu vou falar sobre o difícil caminho da cerveja na Islândia.
A proibição na Islândia começou até antes do que nos EUA — em 1915. No entanto, a situação não durou muito, pois houve retaliações severas: a Espanha, perdendo o mercado islandês de vinho, deixou de comprar peixe da Islândia. Isso durou apenas seis anos, e a partir de 1921, o vinho foi retirado da lista de produtos proibidos na Islândia. A cerveja, no entanto, permaneceu.
Ainda levaria 14 anos para os resistentes islandeses recuperarem o direito de consumir bebidas alcoólicas: em 1935, poderia-se beber vinho, rum, uísque e tudo mais, mas cerveja com mais de 2,25% de álcool não era permitida. Na época, o governo acreditava que a cerveja normal fomentava a prosperidade do vício, pois era mais acessível do que o álcool forte (claro, naturalmente).
Os islandeses encontraram uma solução completamente simples e óbvia, o que me tornava ainda mais simpático a eles, do que após o Campeonato Europeu de 2016: as pessoas simplesmente diluíam a cerveja permitida com a bebida forte permitida. Claro, o governo sempre busca agradar seus cidadãos, e é por isso que em 1985, um ministro convicto de abstinência e de estômago sensível (que ironia!) conseguiu proibir essa simples tática.
O consumo de cerveja na Islândia foi finalmente permitido apenas em 1º de março de 1989, 74 anos após a proibição. E é claro que desde então, 1º de março na Islândia — é o Dia da Cerveja: os bares ficam abertos até de manhã, e os locais lembram como esperaram três quartos de século pelo retorno de sua bebida favorita. Você também pode adicionar essa data ao seu calendário, quando é bastante justificável pular uma caneca de cerveja.
Na próxima parte, como uma história interessante, eu pretendo escrever algo sobre a Guinness…
Mas voltemos ao que estávamos falando, ou seja — aos ingredientes da cerveja.
Malte.
O malte é o segundo componente mais importante da cerveja, depois da água. E não apenas da cerveja — o malte serve como base para a produção de várias bebidas fermentadas, incluindo kvass, kulyaga, maksimy e também uísque. O malte é o alimento para as leveduras e, por isso, determina tanto a graduação alcoólica quanto algumas características de sabor. Doces, de grão, biscoito, noz, chocolate, café, caramelo, pão — todos esses sabores surgem não por meio da química (para o bem ou para o mal), mas graças ao malte. Além disso, nenhum cervejeiro sensato adicionaria algo desnecessário que poderia ser obtido desta forma. Mais tarde, você verá que não se trata apenas dos sabores que podem ser extraídos do malte.
O malte é um grão ligeiramente germinado: cevada, centeio, trigo ou aveia. O malte de cevada é utilizado sempre, se você está bebendo cerveja de trigo, saiba que o malte de trigo é apenas uma adição ao malte de cevada. Da mesma forma, o malte de aveia é uma adição ao de cevada, sendo utilizado com menos frequência que o de trigo, mas é aplicado na produção de algumas stouts.
Existem dois tipos de malte: o base — que fornece muito açúcar para a fermentação, mas não afeta muito o sabor, e o especial — que tem pouco açúcar fermentável, mas confere um sabor distinto à cerveja. Uma parte significativa das variedades de cerveja populares é produzida utilizando vários tipos de malte base.
A matéria-prima de grãos destinada à cervejaria requer um tratamento prévio, que consiste na transformação em malte para cerveja. O processo inclui a germinação dos grãos, secagem e remoção das brotações. O tratamento do malte pode ser realizado tanto na cervejaria quanto em uma instalação separada (fábrica de malte).
O processo de obtenção do malte é dividido em imersão e germinação das sementes. Durante a germinação, ocorrem alterações químicas e novos compostos químicos são formados. E o papel principal nisso é desempenhado por várias enzimas, que estão em grande quantidade no malte em germinação. Algumas vamos analisar agora. Prepare-se, %username%, a seguir será um choque para a mente.
Assim, temos malte germinado pronto. Vamos começar a maceração — que é o processo de preparar o mosto a partir do malte. O malte é moído, misturado com água quente e a mistura (mistura de grãos moídos) é aquecida gradualmente. O aumento gradual da temperatura é necessário porque diferentes temperaturas ativam diferentes enzimas do malte. As pausas de temperatura influenciam o sabor, a força, a efervescência e a densidade resultantes da cerveja. Em diferentes etapas, diferentes enzimas são ativadas.
A hidrólise do amido (amilólise) durante a maceração é catalisada pelas amilases do malte. Além delas, o malte contém várias enzimas dos grupos amiloglicosidases e transferases, que atacam alguns produtos da degradação do amido, porém em termos quantitativos, elas têm apenas uma importância secundária na maceração.
Durante a maceração, o substrato natural é o amido presente no malte. Assim como qualquer amido natural, ele não é uma substância química única, mas uma mistura que, dependendo da origem, contém entre 20 a 25% de amilose e 75-80% de amilopectina.
A molécula de amilose forma longas cadeias não ramificadas, enroladas em espiral, compostas por moléculas de α-glicose, interligadas por ligações glicosídicas na posição α-1,4. O número de moléculas de glicose varia entre 60 e 600. A amilose é solúvel em água e sob a ação da β-amilase do malte, é completamente hidrolisada em maltose.
A molécula de amilopectina é composta de cadeias curtas e ramificadas. Juntamente com as ligações na posição α-1,4, também ocorrem ligações α-1,6 nos locais de ramificação. O número de unidades de glicose na molécula é de cerca de 3000 — a amilopectina é significativamente maior que a amilose. A amilopectina é insolúvel em água sem aquecimento e forma um gel ao ser aquecida.
O malte contém duas amilases. Uma delas catalisa a reação em que o amido é rapidamente decomposto em dextrinas, mas é formada uma quantidade relativamente pequena de maltose — essa amilase é chamada de dextrinase ou α-amilase (α-1,4-glicano-4-glicano-hidrolase). Sob a ação da segunda amilase, uma quantidade grande de maltose é formada — esta amilase é a sacarificante ou β-amilase (β-1,4-glicano-maltogidrolase).
A dextrinizing α-amylase is a typical component of malt. α-Amylase is activated during malting. It catalyzes the breakdown of α-1,4 glucosidic bonds in the molecules of both starch components, i.e., amylose and amylopectin, while unevenly breaking only the terminal bonds. This results in liquefaction and dextrinization, manifested in a rapid decrease in solution viscosity (liquefaction of the mash). In natural environments, i.e., in malt extracts and mashes, α-amylase has an optimal temperature of 70°C and is inactivated at 80°C. The optimal pH range is from 5 to 6 with a distinct maximum on the pH curve. α-Amylase is very sensitive to increased acidity (it is acid-resistant): it is inactivated by oxidation at pH 3 at 0°C or at pH 4.2-4.3 at 20°C.
The saccharifying β-amylase is found in barley and its volume significantly increases during malting (germination). β-Amylase has a high capacity to catalyze the breakdown of starch into maltose. It does not liquefy insoluble native starch or even starch paste. From unbranched amylose chains, β-amylase cleaves secondary α-1,4 glucosidic bonds, specifically from the non-reducing (non-aldehydic) ends of the chains. Maltose is gradually cleaved from individual chains one molecule at a time. The breakdown of amylopectin also occurs, however, the enzyme attacks the branched amylopectin molecule simultaneously at several spatial chains, namely at the branching points where the α-1,6 bonds are located, and the breakdown stops before these bonds. The optimal temperature of β-amylase in malt extracts and mashes is at 60-65°C; it is inactivated at 75°C. The optimal pH range is 4.5-5, according to another source — 4.65 at 40-50°C with a mild maximum on the pH curve.
Collectively, amylases are often referred to as diastase; these enzymes are found in common types of malt and in special diastatic malt, consisting of a natural mixture of α- and β-amylase, where β-amylase quantitatively predominates over α-amylase. When both amylases act simultaneously, the hydrolysis of starch is much deeper than when each acts independently, resulting in 75-80% maltose.
A diferença de temperatura ótima entre a α-amilase e a β-amilase é utilizada na prática para regular a interação entre as duas enzimas, mantendo a atividade de uma enzima em detrimento da outra através da escolha da temperatura correta.
Além da decomposição do amido, é extremamente importante a degradação das proteínas. Este processo — proteólise — é catalisado durante a moagem por enzimas do grupo das peptidases ou proteases (hidrolases peptídicas), que hidrolisam as ligações peptídicas -CO-NH-. Elas se dividem em endopeptidases ou proteases (peptidases hidrolases) e exopeptidases ou peptidases (hidrolases dipetídicas). Nos mostos, os substratos são os restos das proteínas da cevada, ou seja, leucosina, edestina, gordeína e glutenina, parcialmente modificados durante a malteação (por exemplo, coagulação durante a secagem) e os produtos de sua decomposição, ou seja, albumoses, peptonas e polipeptídeos.
A cevada e o malte contêm uma enzima do grupo das endopeptidases (proteases) e pelo menos duas exopeptidases (peptidases). Sua ação hidrolítica se complementa mutuamente. Em suas propriedades, as proteases de cevada e malte pertencem ao tipo papaína, muito comum em plantas. Sua temperatura ótima varia entre 50-60°C, e o pH ótimo oscila de 4,6 a 4,9, dependendo do substrato. A protease é relativamente estável em altas temperaturas, o que a diferencia das peptidases. Ela é mais estável na área isoelétrica, ou seja, em pH de 4,4 a 4,6. A atividade da enzima em meio aquoso diminui já após 1 hora a 30°C; a 70°C, ela se destrói completamente após 1 hora.
A hidrólise, catalisada pela protease do malte, ocorre gradualmente. Foram isolados vários Produtos intermediários entre proteínas e polipeptídeos, dos quais os mais importantes são fragmentos de peptídeos — peptonas, também chamadas de proteoses, albumoses, etc. Estes são produtos finais da degradação de caráter coloidal, que possuem propriedades típicas de proteínas. Ao ferver, as peptonas não coagula. As soluções têm superfície ativa, são viscosas e, ao serem agitados, formam espuma facilmente — o que é extremamente importante na fabricação da cerveja!
O último grau de degradação das proteínas, causado pela protease de malte, é representado pelos polipeptídeos. Eles são apenas parcialmente substâncias macromoleculares com propriedades coloidais. Normalmente, os polipeptídeos formam soluções moleculares que difundem facilmente. Geralmente, eles não reagem como proteínas e não são precipitados pelo tanino. Os polipeptídeos são o substrato das peptidases, que complementam a ação da protease.
O complexo de peptidases é apresentado no malte por duas enzimas, embora possa haver outras. As peptidases catalisam a liberação de resíduos terminais de aminoácidos dos peptídeos, formando primeiro dipeptídeos e, finalmente, aminoácidos. As peptidases se caracterizam pela especificidade do substrato. Entre elas estão dipeptidases, que hidrolisam apenas dipeptídeos, e polipeptidases, que hidrolisam peptídeos de ordem superior que contêm pelo menos três aminoácidos na molécula. No grupo das peptidases, diferenciam-se as amino-polipeptidases, cuja atividade depende da presença de um grupo amino livre, e as carboxipeptidases, que exigem a presença de um grupo carboxila livre. Todas as peptidases de malte têm um pH ótimo na faixa levemente alcalina entre pH 7 e 8 e uma temperatura ótima em torno de 40°C. Com um pH de 6, em que ocorre o proteólise na cevada germinada, a atividade das peptidases é bem pronunciada, enquanto em pH 4,5-5,0 (otimização das proteases), as peptidases são inativadas. Em soluções aquosas, a atividade das peptidases já diminui a 50°C, e a 60°C as peptidases são rapidamente inativadas.
Na moagem, a enzimática catalisadora da hidrólise dos ésteres complexos do ácido fosfórico, bem como dos fosfolipídios das membranas celulares, é de extrema importância. A liberação do ácido fosfórico é tecnicamente crucial devido à sua influência direta sobre a acidez e o sistema tampão dos intermediários de produção de cerveja e da própria cerveja; os ácidos graxos formados a partir dos fosfolipídios geram ésteres complexos durante a fermentação, conferindo diferentes aromas. O substrato natural das fosfoesterases do malte são os ésteres complexos do ácido fosfórico, dos quais o fitato é predominante no malte. Esta é uma mistura de sais de cálcio e magnésio do ácido fítico, que é um éster complexo hexafosforado do inositol. Nos fosfatídios, o fósforo está ligado como um éster complexo ao glicerol, enquanto os nucleotídeos contêm o éster fosforilado da ribose, ligado a uma base pirimidínica ou purínica.
A fosfoesterase de malte mais importante é a fitase (meso-inositol hexafosfato fosfogidrolase). Ela é altamente ativa. A fitase gradualmente libera ácido fosfórico do fitato. Nesse processo, diversos ésteres fosforados do inositol são formados, que eventualmente produzem inositol e fosfato inorgânico. Além da fitase, também foram descritas a sacarofosforilase, a nucleotidopirrofosfatase, a glicerofosfatase e a pirrofosfatase. O pH ideal das fosfatases do malte está em uma faixa relativamente estreita — de 5 a 5,5. Elas respondem de maneira diferente a altas temperaturas. O intervalo de temperatura ideal de 40-50°C é muito próximo do intervalo de temperatura das peptidases (proteases).
O processo de formação de enzimas é fortemente influenciado pelo oxigênio — com sua falta, o grão simplesmente não germina, e pela luz — que destrói algumas enzimas, em especial a diastase, razão pela qual os locais de malteação — malterias — são construídos com pouco acesso à luz.
Até o século XIX, acreditava-se que apenas o malte cujos brotos não crescessem até a aparição da folhinha era adequado. No século XIX, foi provado que o malte, em que o broto atinge um tamanho relativamente grande (malte longo, em alemão: Langmalz), contém quantidades significativamente maiores de diastases, desde que a malteação fosse realizada a uma temperatura o mais baixa possível.
Além de tudo, o malte também é utilizado para a produção do chamado extrato de malte. O extrato de malte é um mosto concentrado ou desidratado por evaporação, feito de grãos de cevada, centeio, milho, trigo e outros cereais moídos. O mosto é evaporado de forma suave a vácuo, a temperaturas entre 45 e 60 °C, até atingir a consistência de xarope, é clarificado, e as substâncias adstringentes são removidas por separação e centrifugação. O extrato de malte é usado com bastante raridade na produção de cerveja, pois não permite experimentar com a diversidade de sabor e cor.
A diversidade é alcançada muito facilmente. Dependendo do grau de secagem, é possível obter maltes de diferentes tipos — claro, escuro e negro. Para obter variedades escuras e especialmente caramelizadas, o malte é torrefado. Quanto mais o malte é torrado, mais açúcares são caramelizados nele. O sabor caramelizado da cerveja vem do malte que contém caramelos genuínos: após o tratamento a vapor e a secagem, o amido contido no malte se transforma em uma massa sólida caramelizada. É ela que acrescenta ao sabor da cerveja características distintas — e da mesma forma, pode-se adicionar um "sabor queimado" usando malte queimado praticamente carbonizado. E os alemães também têm a "cerveja defumada" — rauchbier, que é feita usando malte verde defumado no fogo: o calor e a fumaça do combustível em chamas secam e ao mesmo tempo defumam o grão germinado. Além disso, o gosto e o aroma da cerveja futura dependem diretamente do combustível utilizado para defumar o malte. Na cervejaria "Schlenkerla" (que, a propósito, já tem mais de 600 anos), eles usam madeira de faia envelhecida para esses fins, devido à qual esse estilo adquire um perfil defumado específico — e os esforços desses cervejeiros da Baviera são compreensíveis: é necessário buscar algumas opções originais dentro dos estreitos limites da lei de pureza da cerveja da Alemanha; no entanto, falaremos sobre esses e outros "limites" após discutirmos todos os ingredientes da cerveja.
É importante também dizer que não é possível fazer cerveja apenas com maltes escuros: durante a torrefação, as enzimas necessárias para a saccharificação do mosto se perdem. Portanto, qualquer um, mesmo o mais escuro rauchbier, conterá também malte claro.
Em suma, ao utilizar diferentes tipos de malte, uma série de substâncias distintas já entra na cerveja antes do processo de fermentação, sendo as mais importantes:
- Açúcares (sacarose, glicose, maltose)
- Aminoácidos e peptonas
- Ácidos graxos
- Ácido fosfórico (Always Coca-Cola! Chur me, chur!)
- Produtos de oxidação incompleta ao secar toda essa riqueza mencionada com composição complexa
Quanto aos açúcares, tudo está claro — eles são a futura comida para as leveduras, assim como o sabor adocicado da cerveja (que antes era equilibrado com ervas e depois — com lúpulo, adicionando amargor). Sobre os produtos da queima incompleta, é clara a cor mais escura, o sabor e o aroma defumado e caramelizado. Falei sobre a importância das peptonas e da espuma — mas não me cansarei de repetir isso. Quanto aos ácidos graxos, ainda voltaremos a eles ao falarmos sobre leveduras e o surgimento de aromas frutados.
A propósito, ao falar sobre peptonas, proteínas e morte celular — me lembrei de uma história que li em um dos grupos temáticos. Ela está em spoiler por alguns motivos.
Não é para crianças, mulheres e pessoas sensíveis!Quase 10 anos atrás, uma interessante cervejaria escocesa chamada BrewDog lançou uma cerveja incrivelmente forte — até 55%, que por muito tempo foi a cerveja mais forte do mundo. Uma pequena parte dessa remessa foi embalada em pele (exatamente pele, e não pelagem) e outros animais peludos. Uma garrafa dessa cerveja chamada The End of History (‘O Fim da História’), cujo design utilizava taxidermia de pequenos mamíferos (dizem que os corpos foram simplesmente encontrados nas estradas), custava cerca de $750.
Com isso, terminamos sobre o malte, mencionando apenas que o malte nacional não é nada mau — e, portanto, é amplamente utilizado ao lado do importado.
Leveduras.
Outro componente absolutamente necessário da cerveja são, de fato, as leveduras. E como poderíamos viver sem elas, certo?
Leveduras de cerveja são microorganismos que realizam a fermentação. Por sua vez, a fermentação (ingl. fermentation) é um processo bioquímico baseado em transformações redox de compostos orgânicos em condições anaeróbicas, ou seja, sem acesso ao oxigênio. Durante a fermentação, o substrato — e, neste caso, o açúcar — não é completamente oxidado, portanto, a fermentação é energeticamente pouco eficiente. Com diferentes tipos de fermentação, a fermentação de uma molécula de glicose resulta em 0,3 a 3,5 moléculas de ATP (trifosfato de adenosina), enquanto a respiração aeróbica (ou seja, com consumo de oxigênio) com a oxidação completa do substrato resulta em 38 moléculas de ATP. Devido ao baixo rendimento energético, os microorganismos fermentadores precisam processar uma enorme quantidade de substrato. E isso, é claro, é favorável para nós!
Além da fermentação alcoólica, na qual os monossacarídeos e dissacarídeos se transformam em etanol e dióxido de carbono, existe também a fermentação láctica (resultado principal — ácido láctico), fermentação propiónica (resultado — ácidos láctico e acético), fermentação fórmica (ácido fórmico em várias opções), fermentação butírica (ácido butírico e acético) e fermentação homoacetogênica (apenas ácido acético). Vale dizer que é improvável que um amante de cerveja deseje que, além da correta fermentação alcoólica, algo mais aconteça — não creio que alguém queira beber um líquido azedo que cheire a óleo rançoso ou queijo estragado. Portanto, a taxa de "fermentação indesejada" é cuidadosamente controlada, em particular, pela pureza das leveduras.
A produção de leveduras é uma enorme indústria: o desenvolvimento de cepas de levedura de cerveja com características específicas é tarefa de laboratórios inteiros — independentes ou criados dentro da cervejaria. A receita das leveduras muitas vezes representa um segredo, cuidadosamente guardado pelo cervejeiro. Dizem que entre os povos do norte da Europa existia a tradição de passar de geração em geração uma vara especial de cervejeiro. Sem mexer o mosto com essa madeira, a cerveja não se conseguia, de modo que a vara era considerada quase mágica e era guardada com especial cuidado. É claro que, na época, não se conhecia as leveduras e o verdadeiro papel da vara não era compreendido, mas já se entendia o valor desse mistério.
Mas para toda regra há exceções. Por exemplo:
- Na Bélgica, são produzidos lambics — uma cerveja que começa a fermentar sozinha, graças aos micro-organismos que entram no mosto pelo ar. Considera-se que os verdadeiros lambics só podem ser obtidos em certas regiões da Bélgica, e está claro que a fermentação lá é tão mista e complexa que nem o diabo conseguiria entender. Entretanto, sendo sincero: lambics são para paladares específicos e certamente não agradam aqueles que acham que cerveja não deve ser ácida.
- A cervejaria americana Rogue Ales fez uma ale com base em leveduras que o mestre cervejeiro cuidadosamente cultivou em sua própria barba.
- Seu colega australiano da cervejaria 7 Cent foi ainda mais longe e cultivou leveduras selvagens em seu umbigo, e depois lançou uma cerveja com base nelas.
- A cervejaria polonesa The Order of Yoni fez cerveja a partir de mulheres. Bem, na verdade, de leveduras extraídas de mulheres. As mulheres não sofreram nenhum dano... Bom, você entendeu...
As leveduras de cerveja durante o processo de fermentação não só consomem açúcares e produzem o que é esperado, mas também realizam uma série de outros processos químicos. Em particular, ocorrem processos de esteificação — formação de ésteres complexos: o que temos aqui é álcool, ácidos graxos (lembra do malte?) — também temos, deles podem ser feitos muitos aromas interessantes! Pode ser maçã verde (presente em algumas lagers americanas), banana (típico da cerveja de trigo alemã), pera, e manteiga. Isso me lembra da escola e dos diferentes ésteres que tinham um cheiro tão bom. Mas não todos. Se a bebida resultará em um aroma frutado ou em um aroma sutil de destilado e solvente — depende da concentração de ésteres complexos, que, por sua vez, depende de diversos fatores: temperatura de fermentação, extratividade do mosto, cepa de levedura e a quantidade de oxigênio que entrou no mosto. Vamos falar sobre isso quando discutirmos a tecnologia da fabricação da cerveja.
Aliás, as leveduras também influenciam o sabor — sobre isso falaremos quando discutirmos o lúpulo.
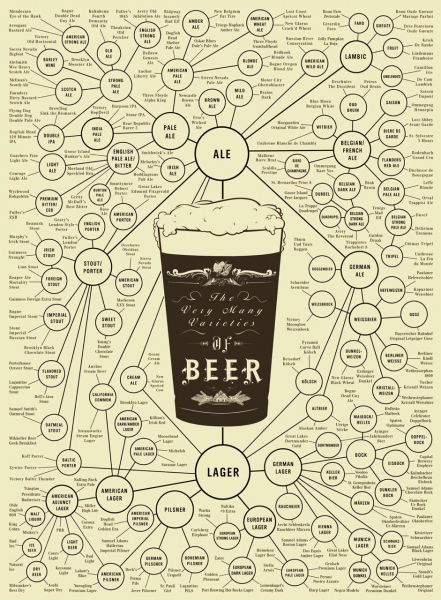
E agora, já que nos familiarizamos com as leveduras, posso falar sobre o único modo correto de classificar a cerveja. E não, %username%, não é "clara" e "escura", pois não existem cervejas claras ou escuras, assim como não existem 100% loiras e 100% morenas. É a divisão entre ale e lager.
Estritamente falando, a fermentação nos olhos dos cervejeiros é de dois tipos: superior (as leveduras sobem para o topo do mosto) - assim se faz o ale, e inferior (as leveduras descem para o fundo) - assim se prepara o lager. Não é difícil de lembrar:
- Ale -> leveduras fermentam alto -> temperatura de fermentação alta (aproximadamente de +15 a +24 °C) -> temperatura de consumo alta (de +7 a +16 °C).
- Lager -> leveduras trabalham baixo -> temperatura de fermentação baixa (aproximadamente de +7 a +10 °C) -> temperatura de consumo baixa (de +1 a +7 °C).
O ale é o tipo mais antigo de cerveja, foi ele que os primeiros cervejeiros prepararam há centenas de anos. Atualmente, a maioria dos ales caracterizam-se por: maior densidade, sabor mais complexo, frequentemente aroma frutado e predominantemente uma cor mais escura (em comparação aos lagers). Uma vantagem importante dos ales é a produção relativamente simples e barata, que não requer equipamento de refrigeração adicional, como no caso dos lagers, e por isso todas as cervejarias artesanais podem oferecer algum tipo de ale.
O lager surgiu mais tarde: sua produção começou a ser dominada mais ou menos no século XV, e apenas na segunda metade do século XIX começou a ganhar forma, tornando-se um processo sério. Os lagers modernos se diferenciam pelo sabor e aroma mais claros e frequentemente mais lupulados, além de geralmente terem uma coloração mais clara (embora existam lagers negras) e um teor alcoólico mais baixo. A principal diferença em relação aos ales: na etapa final da produção, o lager é transferido para recipientes especiais e amadurece lá por várias semanas ou até meses em temperaturas próximas a zero - esse processo é chamado de lagerização. Os tipos de lager têm uma vida útil mais longa. Devido à facilidade em manter a estabilidade da qualidade e ao longo tempo de armazenamento, o lager é o tipo de cerveja mais popular do mundo: praticamente todas as grandes fábricas de cerveja produzem lagers. No entanto, como a produção requer a complexidade da tecnologia (lembramos da lagerização), bem como a presença de leveduras resistentes ao frio - a presença de lagers originais (exatamente originais, e não relançadas) na lista de variedades oferecidas em alguma cervejaria artesanal é um sinal de seu status e da experiência dos cervejeiros.
Muitos (e eu também) acreditam que as ales são uma cerveja mais "correta" em comparação com as lagers. As ales são mais complexas em termos de aromas e sabores, muitas vezes mais ricas e diversificadas. Por outro lado, as lagers são mais fáceis de perceber, geralmente mais refrescantes e, em média, menos alcoólicas. A principal diferença entre uma lager e uma ale é que a lager não possui o gosto e aroma pronunciados de fermento, que são importantes e, por vezes, essenciais para as ales.
Então, é isso. Certo? Não, errado — existem variantes em que a cerveja representa um híbrido entre lager e ale. Por exemplo, as Kölsch alemãs são cervejas de fermentação superior (ou seja, ales) que amadurecem em temperaturas mais baixas (como as lagers). Como resultado desse esquema de produção híbrido, a bebida possui características de ambos os tipos de cerveja: clareza, leveza e frescura convivem com notas frutadas sutis no sabor e uma doçura breve, mas agradável. E uma pitada de lúpulo para finalizar.
Na verdade, se você, %username%, de repente sentiu que começou a entender a classificação das cervejas, aqui vai uma última dica:
Vamos resumir sobre as leveduras: no total — quanto mais tempo as leveduras trabalham, mais o sabor e o caráter da cerveja podem mudar. Isso é especialmente verdadeiro para as ales, que têm uma maior concentração de substâncias que afetam o sabor e aroma. Por essa razão, algumas variedades de ales implicam a fermentação na garrafa: a cerveja já está engarrafada e na prateleira da loja, mas dentro ainda ocorre o processo de fermentação. Comprando algumas garrafas desse tipo de cerveja e bebendo-as em momentos diferentes, pode-se sentir uma diferença significativa. Ao mesmo tempo, a pasteurização privará a cerveja de algumas características de sabor, pois elimina a presença de leveduras vivas na bebida. Na verdade, é por isso que muitas pessoas valorizam a cerveja não filtrada: mesmo após a pasteurização, os resíduos da cultura de levedura podem tornar a bebida mais saborosa. O sedimento que se vê no fundo do recipiente com cerveja não filtrada são os restos das leveduras.
Mas tudo isso será depois, e agora só nos resta listar mais alguns componentes opcionais da cerveja.
Sobre isso — já na próxima parte.
Fonte: habr.com
